Руководство по сварке и изготовлению циркония
| Спецификация | Тема: Сварка и изготовление циркония |
|---|---|
| Применимый стандарт | Покрытия: GTAW, очистка аргона, загрязнение, очистка, наполнитель, проверка |
| Состояние материала | Standard: ASTM B551/B523/B493, ASME IX WPS/PQR |
| Контроль и упаковка | Услуги: сварный шов труб/труб, пластин оболочки, плакированный наложение, полевой ремонт |
Описание продукции: Руководство по сварке и изготовлению циркония: правила очистки GTAW, контроль загрязнения, постсварная чистка, наполнитель Zr702/Zr705, ASTM B551/B493
Обзор продукции
Руководство по сварке и изготовлению циркония и nbsp;
Цирконий сварки чисто и долговечно с GTAW, используя соответствующий наполнитель и строгую аргоновую продувку с обеих сторон соединения-но это неумолимо. Любое загрязнение кислородом, азотом или поверхностью, собранное во время сварки, производит жесткий, хрупкий, быстро разъедающий шов, и единственный наиболее распространенный полевой отказ трубы или трубы сварный шов без подложки газа. Цифры, которые имеют значение: держать работу ниже 540 °C на воздухе.(мелко разделенный или горячий цирконий может воспламениться выше примерно 800°C), удерживайте продувочный кислород ниже примерно 50 ppm (ручный счетчик подтверждает это), и держать сустав и проволоку хирургически чистыми. Сделайте эти три, и производство циркония переживет завод; Мы машины, формы и сварки. Zr702/Zr705 в Баоцзи под квалифицированным ASME IX WPS с полной прослеживаемостью, так что HCl петль or Серная линия Это руководство дает правило очистки, ловушки загрязнения, выбор наполнителя, осмотр, и точно, где циркониевый сварной шов не должен быть опробован-плюс 5-минутный RFQ вы можете отправить сегодня.
Для изображения сплава циркония, титана и никеля, см. нашу матрица материаловЕсли же он уменьшает кислотность, но мягче, то титановый гид Объяснить более дешевый вариант.
Оригинальное название: Zirconium Welding и Руководство по изготовлению
| Пункт 1 | Цирконий/деталь | Примечание |
|---|---|---|
| Процесс | GTAW (TIG), DCEN, соответствующий заполнитель | NO SMAW/MIG для коррозионной службы |
| Шифтовый газ | Чистый аргон с обеих сторон сустава | Прицеп + задняя очистка обязательна |
| ПОДГОТОВКА ПОВЕРХНОСТИ | Травление + матовая шлифовка, без оксидов | Стальные инструменты загрязняют-используйте инструменты Zr/Ti |
| Межваликовая температура | Сохранить прохладу; ниже ~ 540 °C на воздухе | Выше ~ 800 °C в воздухе: может гореть |
| Наполнитель | ERZr2 (for Zr702) / ERZr4 (for Zr705) | Соответствие марки основного металла |
| Post-wold | Прыклый/яркий отжиг, если обесцвечен | Цвет соломы = ОК; синий/серый = отвергать |
| Инспекция | PT + RT/UT на код; без ферритов | Подтвердить отсутствие гидридных/оксидных стрингеров |
| Формы welding | Пластинка, труба, труба, бар, фитинги | Все складировано и вырезано в Baoji |
1.Что на самом деле значит
Цирконий-реактивный металл с экстремальным сродством кислорода и азота при температуре сварки. Его защитная пленка-цирконий (ZrO₂), который мгновенно восстанавливается, но разрушается загрязненным сварным швом. Вот вся история в одном предложении: сварите его внутри чистого аргона, и это один из самых надежных коррозионных металлов на земле; Сваривайте его на воздухе или на грязном стыке, и зона сварки улавливает O/N, затвердевает, корродирует или трещится. Ловушка заключается в том, что повреждение невидимо: сварный шов может выглядеть звучным, но скрывать кислородный улавливатель, который появляется только как хрупкий, протекающий корень спустя месяцы, поэтому чистка является процедурой, Не театр. Мы относимся ко всем сорт циркония как одна система, где формование, сварка и очистка разделяют одну процедуру, так что оболочка, TUBE BUNDLE / ПУЧОК ТРУБ и стержневый вал остается последовательным от расплава к машине.
Количественная оценка продувки аргоном
Прочистка, которая является "достаточно хорошей", недостаточно хороша с цирконием. Практическая оболочка, к которой мы свариваем: аргон не менее 9999% чистоты как на корне, так и на поверхности; показания кислорода заднего газа удерживаются ниже 50 ppm (многие магазины нацелены на снижение уровня ниже 20 ppm на критические корневые пассы), подтвержденные с помощью ручного кислородного счетчика, а не угадываемые; Для трубы и трубы поток достаточно аргона, чтобы произвести несколько изменений объема закрытой полости перед ударом по дуге, Затем сохраняйте его до тех пор, пока шов не будет ниже температуры окисления. Все это не дорого-метр, щиток и дисциплинированный поток газа стоят намного меньше, чем неудачный сварный шов, но это не подлежит обсуждению, Это разница между швом, который длится 20 лет, и тем, который напоминает отгрузку.
2.Краткое описание оценок
| Класс | Композиция | Используйте его для |
|---|---|---|
| Zr702 (R60702) | ERZr2 наполнитель | Максимальная формуемость; проще всего сварка, самый низкий риск получения O |
| Zr705 (R60705) | Filler ERZr4 | + 2,5% Nb; более высокая прочность, тот же метод сварки |
| Правило филлера | Матч с базой | Никогда не опускайте наполнитель; overalloy безопаснее |
| Осуществлять перекрестный контроль, контроль | — | См. Циркония ноты для химии |
Для полной химии см. Циркония ноты.
3.Как читать RFQ
Поставьте их на запрос, чтобы мы вернули цену и время выполнения вместо вопросов:
- Рисование и спецификация - Рисунок изготовления, код ASME/EN, допустимость размеров.
- Базовый металл - Zr702 или Zr705 с тепловым номером и MTC.
- Процедура сварки - Предоставьте WPS или попросите нас квалифицировать один (ASME IX).
- Наполнитель - ERZr2/ERZr4, или "рекомендуется".
- План очистки - Подтвердить аргоновую подложку с обеих сторон для трубы/трубы.
- Инспекция - Требуемый уровень PT/RT/UT.
- Готово - рассол, яркий отжиг или как сваренный с пределом цвета.
- Пакет сертификатов - WPS, PQR, сварщик записи, MTC, NDE отчет.
4.Формы, размеры и что указать
| Форма | Типичный размер | Куда это идет |
|---|---|---|
| Пластинка/оболочка | Рулон + длинношов сварной сварки | Корпуса реакторов/колонок, листы труб |
| Трубка/труба | Орбитальная сварка вольфрамовым электродом в среде инертного газа, продувка подкладки | HCl/серные связки, передаточные линии |
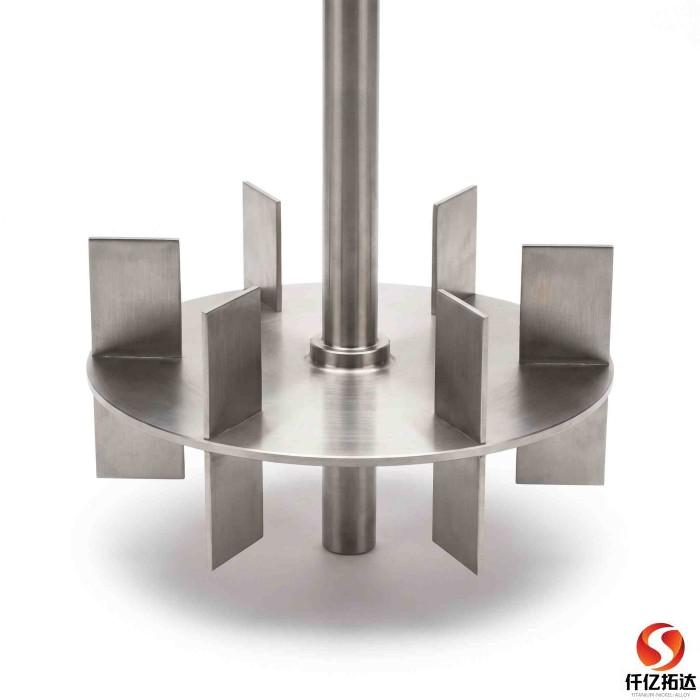
| Бар/вал | Машиностроительный, иногда ремонтируемый | Ажитаторы, спаргеры, сопла |
| Фитинги/фланец | Кованая + сварная ветвь | Окончание, ветвь, поворот цикла |
Формирование имеет такое же значение, как и сварка: цирконий работает медленно и пруживается обратно, поэтому рулонные оболочки с правой оправки и изгиба трубки в минимальном радиусе, чтобы избежать растрескивания поверхности. Мы режем пластину и трубку до размера в Baoji и может предварительно сформировать оболочки и предварительно изгибать трубу, так что ваш магазин только делает окончательный шов-меньше возможностей для загрязнения, быстрее в обслуживании.
5.Стандарт и сертификат, который вы получаете
Каждый завод имеет полный пакет сертификатов: EN 10204 3.1 для основного металла (марка, UNS, тепловая цифра, химия, включая гафний, растяжение), квалифицированных WPS и PQR до ASME IX, запись квалификации сварщика и отчет NDE (PT/RT/UT, как указано). Мы сохраняем номер тепла на каждой детали-это ваше прослеживаемость связи от готового сварного сварка обратно до расплава, и что позволяет аудитору подтвердить класс годы спустя.
6.Миф «Один металл решает все»
Цирконий НЕ сварный, как нержавеющая сталь. Два металла разделяют GTAW как процесс, но сродство циркония кислорода означает, что сварной сварки с затяжным щитом является неудачей, ожидающей, чтобы произойти-вам нужен поддерживающий газ с обеих сторон и беззагрязненный стык. цирконий против Хастеллоя и цирконий vs титан Для более дешевого сварного шва, где среда позволяет, наши титан Руководство описывает альтернативу.
7.Когда циркониевый сварной шов выходит из строя — семь ловушек
Прочность циркония-это его восстанавливающая кислотная пленка; его пределы находятся именно там, где эта пленка ломается. Прочитайте карту отказа, затем совместные заметки.
| Средний/состояние | Что не срабатывает / предел | Использовать вместо/action |
|---|---|---|
| Без поддувки (труба/труба) | Корень окисляется, становится хрупким и серым, быстро разъедает | Аргон подкладка с обеих сторон; проверить с помощью монитора очистки |
| Загрязнение поверхности (нефть, сталь, оксид) | Жесткий, тресканный, пористый сварный шов | Pickle + скретч-щетка; инструменты Zr/Ti только; без стального контакта |
| Воздействие воздуха выше ~ 540°C | Эмбритляция; мелко разделенный Zr может гореть и gt;~ 800 °C | Держите межпасс прохладным; никогда не позволяйте горячему Zr видеть воздух |
| Неправильный/пониженный наполнитель | Гальваническое или несоответствие силы на шве | ERZr2 для Зр702, ERZr4 для Зр705;Матч UNS |
| Фторид рядом с суставом | Быстрое наступление в зоне, пострадавшей от жары | Держите фторид (HF, F) вдали от сварки и травления |
| Пропущена очистка после сварки | Дисцветная (синяя/серая) зона разъедает | Прыклый или яркий отжиг; отклонять синий/серый |
| Отсутствие неразрушающего контроля сварного шва под давлением | Скрытые утечки Lack-of-Fusion/Crack Leaks позже | PT + RT/UT за код; вести запись сварщика |
Схема каждой ловушки одинакова: пленка циркония самовосстанавливается в эксплуатации, но не может образовываться во время сварки, если металл не купается в чистом аргоне. Сварив, который выглядит звуком, может скрыть кислородный пикап, который показывает только как хрупкий, корродирующий корень спустя месяцы, так что чистка не является факультативным театром-это разница между 20-летним швом и отзывом. Относитесь к каждому суставу системы: материнский металл, наполнитель, газ, инструменты и проверка либо все соответствуют оболочке, либо весь сварный шов не соответствует.
8.Выбирайте по службе, а не по привычке
Выберите это если:
- У вас есть квалифицированный WPS и чистый магазин → сварка в доме с нашим наполнителем и заметкой.
- Детали без давления, тонкие и доступные → осторожный GTAW с двойной продувкой отлично.
- Вы хотите, чтобы мы поставляли только заготовки + СТО → мы комплектуем и консультируем.
- Сервис восстанавливает кислоту (HCl/H2SO4) HCl / serous Сначала конверты.
Выберите это, если:
- Детали представляют собой сосуд под давлением или кодовый сварный шов → давайте изготовим с ASME IX PQR.
- Вам не хватает возможности двойной очистки или NDE → отправьте чертеж; мы сварки и проверки.
- Среду представляет собой фторид/горячий каустик/оксидайзер никель/Хастеллоя Вместо этого.
- Время выполнения превосходит кривую обучения внутри дома → одна партия Baoji, один пакет Cert.
Если у вас есть квалифицированный WPS, установка двойной продувки и NDE на месте, сварьте внутри с нашими срезанными заготовками и наполнителем; если какой-либо из них отсутствует, отправьте чертеж и мы изготовим по ASME IX с полной сертификацией. Вопрос редко "можем ли мы сварить его" и почти всегда "кто может сертифицировать его".
9.Общие ошибки в закупках
- Сварочная труба без подложного газа-классический кирпичный корень отказа; всегда продумайте обе стороны.
- Использование стальных проволочных щеток или инструментов на стыке-железо загрязняет и ямы.
- Предполагая, что нержавеющая WPS передает-это не делает; цирконий нуждается в собственной квалифицированной процедуре.
- Позволяя горячему сварному шву видеть воздух-охрупчивание и, при высокой температуре, пожароопасность.
- Забывая исключение фтора-подтвердите, что травление и среда не содержат фторида.
10.Время выполнения, MOQ и экспортная упаковка
Цирконий содержится в Баоцзи через пластину, трубку, брусок, проволоку, фитинги и фланец, разрезан до размера и отправлен быстро для стандартных размеров. Тяжелые стенные трубы, большой кованый фланец или специальные температуры свинца несколько недель. Малый MOQ применяется-одна пластина, одна катушка или набор фланцев является нормальным порядком, и мы устанавливаем всю линию из одной партии с одним пакетом сертификатов.
11.Когда не следует использовать полевой цирконий
| Если услуга является.. | Затем... |
|---|---|
| Средство HF/фторид | Монель 400/чистый никель Вместо этого цирконий терпит неудачу. |
| Концентрированная горячая каустика | Ни200/Ni201цирконий подвергается нападению. |
| Сильный окислитель присутствует | Hastelloy C-276/C-22цирконий может ошибаться. |
| Отсутствие возможности очистки/NDE | Мы должны изготовить его, а отбракованный сварной шов стоит дороже, чем деталь. |
| Вам нужно много металлов в одной линии. | См. Наша матрица сплава Для разделения. |
Куда на самом деле идут эти металлы: Изготовление сварных конструкций из циркония HCl-рекуперационные единицы, Концентраторы серокислотырастения уксусной и муравьиной кислоты, Связки теплообменников и цирконий-vs-титана гибридные линии, где каждый металл покрывает часть, которую он делает лучше всего. Полное семейство никелей и титан так что линия коррозии может быть разделена жидкостью-цирконием для худшего восстановления кислоты, титаном или никелем, где диктует бюджет или среда, и Хастеллой где появляется окислитель. Скажите нам услугу, и мы вернем сплит, а не один металл, вынужденный через каждый поток.
12.Сварка и соединение ноты
Процедура в одном параграфе: GTAW, DCEN, чистый аргон. Очистите внутреннюю часть трубки и трубы аргоном (как правило, несколько изменений объема, проверяемых кислородным измерителем ниже ~ 50 ppm) И запускайте сзади щит на лице. Держите сустав и наполнитель маринованным и царапанным, используйте только циркониевые или титановые инструменты, и никогда не позволяйте горячему металлу видеть воздух.(ERZr2 для Zr702, ERZr4 для Zr705). После сварки приемлем тепловый оттенок соломы; синий или серый означает отвергать и повторно рассолить или яркий отжиг. Мы поставляем соответствующую проволоку и квалифицированную записку WPS, чтобы ваш магазин или наш приземлился чистый, пластичный, долгоживущий шов.
13.Прочитать сертификат Mill Test
Каждый лот и каждый сварный корабль с пакетом EN 10204 3.1: сорт основного металла и UNS, тепловое число, химия (включая гафний), растяжение, квалифицированный WPS и PQR, запись сварщика и отчет NDE. Держите номер тепла-это ваше звено прослеживаемости от готового сварного шва обратно к расплаву, и одно поле, которое аудитор запросит сначала.
14.Почему баоцзи титаниум-долина
Мы держим циркония с титан и никеля В Баоцзи, недалеко от базы поставок Титановой долины Китая, так что мы можем резать, формировать, шваривать и инспектировать коррозионное производство из одной партии вместо погони за несколькими мельницами. Это сокращает время выполнения от мельников-недель до дней и сохраняет одну логику класса, один WPS, один пакет сертификатов и одну точку контакта. Наш гид объясняет модель держателя акций для зарубежных покупателей.
Почему источник этого от нас
Большинству зарубежных покупателей не нужно учиться сварке циркония; им нужна деталь, которая прибывает сертифицированной и готовой.
- Отрез до размера и нулевая отруба: мы держим циркония с титан и никель/Хастеллоя на складе и вырезанные по вашему точному рисунку-одна пластинка, одна катушка или полный набор-нормальный порядок, без мельницы минимум.
- Читаем ваш рисунок: Отправьте изготовление или P и ID; мы возвращаем спецификацию материала, рекомендацию WPS и цитату, а не список вопросов.
- Стандарты, по которым мы работаем: ASTM B551/B523/B493 и ASME IX для процедуры сварки (WPS/PQR), с EN 10204 3.1 MTC и полным NDE, как указано.
- Один комплект, один пакет сертификатов: Базовый металл, наполнитель, WPS, PQR, запись сварщика и отчет NDE путешествуют вместе, тепловой номер прослеживается до расплава.
- Экспортно готов: Защита VCI, мореходное кретирование и транспортные документы, необходимые вашей таможне, в глобальные порты.
- Быстрее, где это засчитывается: Размеры запасов отправляются в тот же день; изготовленные предметы поставляются в твердое время, которое мы цитируем заранее.
Если ваша среда уменьшает кислотность, начните с нашей HCl or serous Конверт руководства, затем отправьте RFQ ниже-мы подтверждаем акции и цены в течение 24 часов.
15.Шаблон запроса цены на 5 минут
Скопируйте это в свой запрос и заполните пробелы-он возвращает цитату, а не игру в угадывание:
- Продукт: Руководство по сварке и изготовлению циркония, сорт___
- Сварочный шов: GTAW, двойная аргоновая чистка, ERZr2/ERZr4___
- Код: ASME VIII / EN 13445 / other ___
- НРК (NDE) Уровень PT/RT/UT___
- Специя: ___(ASTM/ASME)
- Размер: ___; quantity___
- Состояние/финиш: ___
- Certificate: EN 10204 3.1, UT/PMT, если необходимо
- Назначение и упаковка: порт ___, VCI / ящик
E-mail it to [email защищенный]Или использовать наши Форма запроса. Мы подтверждаем запасы и цены в течение 24 часов; размеры запасов могут отправить в тот же день, и изготовленные предметы поставляются в твердое время, мы цитируем заранее. В любом случае вся линия выкита из одной партии Baoji, поэтому качество и сертификат остаются неизменными от конца до конца.
16. FAQ-Руководство по сварке и изготовлению циркония
Можно ли сваривать цирконий, как нержавеющая сталь?
Нет. Оба используют GTAW, но цирконий имеет гораздо более высокое кислородное сродство, поэтому сварный шов в бесцветном стиле с только задней щиткой выходит из строя. Вам нужен аргон подкладной газ с обеих сторон соединения и поверхность без загрязнений, или сварной шов становится хрупким и корродирует.
Почему аргон нужен с обеих сторон?
Корень шва трубы или трубы окисляется мгновенно в воздухе при температуре сварки, создавая жесткий, серый, хрупкий шов, который быстро разъедает. Очищение внутренней части аргоном (проверено кислородным счетчиком) и экранирование поверхности держит весь шов в чистой оболочке.
Какой наполнитель я использую для Zr702 и Zr705?
Используйте наполнитель ERZr2 для Zr702 и наполнитель ERZr4 для Zr705, соответствующие UNS из основного металла. Никогда не понижайте наполнитель; соответствие или слегка чрезмерное легирование является безопасным выбором.
Какой цвет является приемлемым?
Голубая или серая окраска означает, что сварный шов поглощает кислород и должен быть маринован или ярко отожжен, и отклонен, если он остается серым.
При какой температуре цирконий становится опасным?
Держите работу ниже 540 ° C на воздухе во время изготовления. Тонко разделенный или объемный цирконий может воспламениться и гореть на воздухе выше примерно 800 ° C, поэтому никогда не позволяйте горячему цирконию видеть воздух и поддерживать температуру межпроходов низкой.
Может ли цирконий быть сварным в полевых условиях?
Только с надлежащей двойной продувкой и чистой процедурой и NDE. Для сварных швов под давлением или кодовым сварным швом, иметь его изготовлено под квалифицированным WPS с PQR и инспекцией; отклоненный полевой сварный шов стоит дороже, чем деталь.
Вы производите и экспортируете циркониевые сварки по всему миру ?
Да. Мы производим, формируем, швариваем и проверяем Zr702/Zr705 в Баоцзи с полными пакетами WPS/PQR/MTC/NDE, в глобальные порты с защитой VCI и кретированием.
Оригинальное название: One Rule Beats a Catalogue
Если вы возьмете одну вещь из этого руководства, возьмите это: Укажите металл для жидкости, а не просто слово «коррозионно-стойкий», и рассматривайте каждый сустав как систему. Руководство по сварке и изготовлению циркония охватывает, как сваривать и изготовлять цирконий без хрупкого соединения, и никогда не должно быть указано, где карта отказа говорит нет. Самый быстрый следующий шаг бетон: скопируйте шаблон RFQ выше, или откройте наш RFQ Форма запросаМы подтверждаем запасы и цены в течение 24 часов - размеры акций отправить в тот же день.
Опишите ваши требования — марка, размер и количество. Ответим в течение 24 часов.
Предпочитаете чат? WhatsApp +86 188 2967 9311 или напишите на [email protected].


- Titanium Price Today (17 Nov 2026): Plate, Tube, Rod, Wire
- Цены на титан, 13 ноября 2026 г.: плиты, трубы, прутки, проволока, г
- Цена на титан сегодня (11 ноября 2026 г.): лист, труба, пруток и про
- Цена на титан сегодня (9 ноября 2026 г.): лист, труба, пруток и пров
- Что такое титан фланец| ASME B16.5 ASTM B381 Gr2 Gr5 титановые флажк
Контактное лицо: Wang Xiaoning
Телефон: +86-917-355-7966
Эл. почта: [email protected]
WhatsApp: +86 188 2967 9311
Компания: Shaanxi Qianyi Tuoda Technology Co., Ltd
Адрес: Floor 4, Building 4, No. 188 Gaoxin Avenue, High-tech Zone, Baoji City, Shaanxi Province, China