Nickel Tube & Pipe -Никель труба
| Спецификация | Производитель: Nickel Tube & Pipe (Никель) |
|---|---|
| Применимый стандарт | Крышки: бесшовная труба, сварная труба, труба, теплообменная труба |
| Состояние материала | ASME SBStandard: ASTM B161, B163, B165, B725, B730, |
| Контроль и упаковка | Услуги: каустическая сода, фтористоводородная кислота, морская вода, восстановительная кислота |
| Справочная цена | $55.00 – $70.00 |
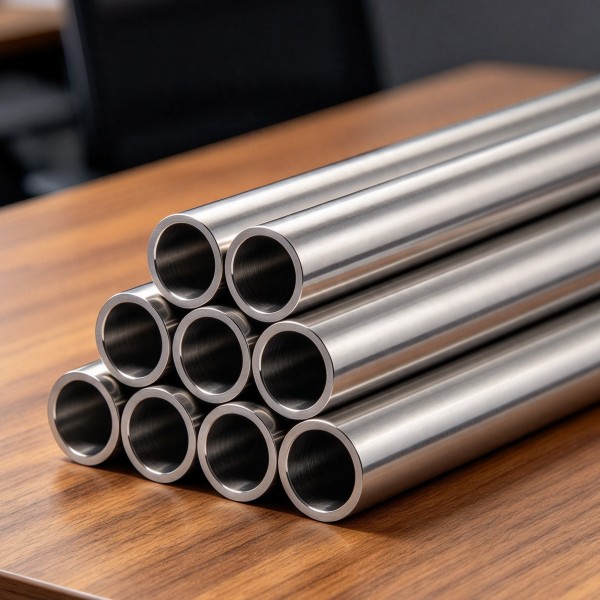
Описание продукции: Никелевая труба и трубопровод по покупке: Ni200/Ni201 и Monel 400, ASTM B161/B163/B165. Причинная, ВЧ и морская служба, ограничения отказов, контрольный список RFQ
Обзор продукции
Никелевая труба и Pipe -Никель/Никель
Если вы перемещаете каустическую, фтористоводородную кислоту или горячий щелочный ликер, никелевая трубка на порядки дольше 316 л нержавеющей стали-при кипячении 50% NaOH никелевая трубка держит свою стенку, где нержавеющая будет съедена за один сезон, и в безводной HF a {monel400_pump} Monel 400 трубка является одним из очень немногих материалов, которые просто работают. Мы запасаем {ni200_pipe_stock} Ni200/Ni201 и Monel 400 трубы в Баоцзи, вырезанные до длины и отправленные по всему миру с полным сертификатом мельницы, так что вы можете указать класс жидкости вместо угадывания. Это руководство отвечает, что каждый класс делает, какой стандарт применяется, где никелевая трубка фактически не работает, и как написать RFQ, который возвращает полезную цитату вместо игры в догадку.
Причина, по которой руководство по продуктам превосходит каталог, проста: Семь никельских семейств (труба, пластина, прутка, проволока, фитинги, фланцы, крепежные элементы) не являются независимыми. Каустическая линия-это пластинчатые оболочки, связки труб, фланцы из бруса и фитинги B366 из одной системы-уточняя их последовательно, что сохраняет завод герметичным в течение десятилетий. Ниже, этот продукт получает свой собственный раздел, Затем общая карта неисправностей и одно правило выбора. nickel products hub nickel products hub.
В оригинале: Nickel Tube и Труба
| Форма | Общие классы | Стандарт | Типичные размеры/сервис |
|---|---|---|---|
| Бесшовная труба | Ni200, Ni201, монель 400 | ASTM В161/В163/В165 | OD 6 - 219 мм, стенка 0,5 - 10 мм, неподвижная или U-изогнутая |
| Сварная труба/труба | Ni200, Ni201, монель 400 | ASTM B725/B730/B165 | Больше OD, более легкая стена, более низкая стоимость общих линий |
| Обменная/конденсаторная трубка | Ni200, Ni201, монель 400 | ASTM B163 | OD 12 - 50 мм, жесткий допуск OD, отжиженный |
| Каустическая/ВЧ-технологическая труба | Ni201, монель 400 | B161 + B16.5 / B16.9 | Sch 5S-80S, фланцевая или сварная на штыке |
1.Что такое на самом деле (и почему покупатели это путают)
Никелевая труба представляет собой полый, длинный продукт, поставляемый бесшовным.(вытянутые или экструдированные) или сварные, в коммерчески чистом никеле (Ni200/Ni201) или никель-медный сплав Monel 400. Он несет коррозионные жидкости, которые разрушат углеродистую сталь и нержавеющую сталь 300 серии в течение нескольких месяцев. Марка, а не слово "никель,"решает, выживет ли трубка-вот почему это руководство ведет с выбором, а не с каталогом. Трубка только так хороша, как линия вокруг нее, поэтому мы рассматриваем трубку, фитинги {nickel_fit_forming} и фланцы как одну систему класса.
2.Краткая справочная информация о марке — Ni200, Ni201, монель 400
| Класс | Композиция | Используйте его для |
|---|---|---|
| Ni200 (UNS N02200) | ~ 99% Ni, 0,15% C | Каустическая, щелочная, пищевая, понижающая обслуживание ниже ~ 315 °C |
| Ni201 (UNS N02201) | ~ 99% Ni, lt; 0,02% C | Высокотемпературная каустика; позволяет избежать охрупчивания графита |
| Монель 400 (UNS N04400) | ~ 67% Ni, 30% Cu | Морская вода, рассол, HF, умеренно восстанавливающая кислота с хлоридом |
| Монель K500 (UNS N05500) | Монель + Al/Ti с возрастом | Где имеет значение прочность (валы, высокое давление) |
Для полной картины семейства никелей-Inconel, Hastelloy, Monel бок о бок-см. наш наша Никель сплав гид. Для каустического решения Ni200-vs-Ni201 см. Это сравнение. Если вы также запускаете титановые линии, наша титан Титановое руководство объясняет, где каждый металл владеет услугой.
3.Как читать никель-трубку и трубку RFQ
Поставьте их на запрос, чтобы мы вернули цену и время выполнения вместо вопросов:
- Класс - Ni200, Ni201 или Monel 400 (и почему).
- Спец. - ASTM B161 (бесшовный), B163 (обменник), B165 (Монель), B725/B730 (сварный).
- Размер - OD, стенка, длина, количество; U-bend или прямая.
- Состояние - отожженный, яркий, маринованный; класс толерантности.
- Окончания - гладкий, облицованный (В16.25), расширенный или фланцевый.
- Сертификат - EN 10204 3.1 MTC с тепловым номером.
- Услуги — medium, concentration, temperature, pressure.
- Упаковка — VCI, crate, port of destination.
4.Никелевая труба и трубы формы, размеры и что указывать
| Форма | Типичный размер | Куда это идет |
|---|---|---|
| Прямая бесшовная трубка | ОД 6 - 60 мм | Линии процессов, линии приборов |
| Обменная/конденсаторная трубка | ОД 12 - 50 мм | Корпус и трубка, каустические испарители |
| U-образная трубка | по чертежу | Термосифон, ребойлеры чайников |
| Сварная труба (более крупная) | OD 60 - 219 мм + | Перевод низкого давления, линии стека |
| Укрытая труба | большая длина | Дистанционное зондирование, образцы линий |
5.Стандарт и сертификат, который вы получаете
Каждая никелевая труба, которую мы отправляем, имеет сертификат EN 10204 3.1 mill test certificate with heat-number traceability to the actual расплава, согласно соответствующей спецификации ASTM. Бесшовные обменные трубки поставляются отожженными с более жестким допуском OD B163 требований; Сварная труба предлагается там, где стоимость имеет значение, а обслуживание не является критическим. Попросите PMI или гидростатическое испытание по заказу, если ваш код требует этого-Для работы над проектом мы также поставляем никелевую трубку и фланец {ni200_pipe} из одного тепла, где это практично.
6.Миф «Никель-это просто дорогая сталь»
Ловушка обрабатывает никель как "дорогую сталь". Сталь терпит неудачу в каустике и разрушается HF; никель указан. Потому что И наоборот, никель не универсальный коррозионный материал-поместите его в азотную кислоту или влажный хлор, и он быстро терпит неудачу, точно где титан или Hastelloy будет держать. Марка и среда, а не ценник, решают результат, поэтому первый вопрос на любом RFQ должен быть "какая жидкость, при какой концентрации и температуре?" не "отправьте мне никелевую трубку."
7.Где никельская труба и трубы выходят из строя-ограничения и условия отказа
Пределы никелевой трубки устанавливаются сплавом, а не формой. Таблица ниже одинакова для каждой формы никеля; прочитайте ее перед тем, как указать, а затем вернитесь к конкретным трубкам.
| Средний/состояние | что происходит | Что делать |
|---|---|---|
| Каустическая сода (NaOH), до ~ 50%, кипячение | Ni200/Ni201 отлично. Но Ni200 выше ~ 315°C может графитировать и хруптить. | Укажите {ni200_vs_ni201} Ni201 для высокотемпературной каустики; Ni200 для низкотемпературной работы. |
| Фтористая кислота, все концентрации | Монель 400 превосходна (один из немногих инженерных сплавов); чистый никель также сопротивляется HF. | Укажите {monel400_pump} Monel 400 или Ni200; никогда 300-серии нержавеющая. |
| ВЧ паров, газированный HF; ртуть или ртутные соли | Монель 400 страдает от коррозионного растрескивания; ртуть атакует Монель (абсолютное исключение). | Полностью исключить ртуть; деаэрация HF; сварная Monel для снятия напряжения. |
| Горячая концентрированная HCl/H2SO4 | Только при деаэрации и умеренном растворении кислород разрушает пассивную пленку. | Держите деаэрацию; перейдите к Hastelloy C-276 для широкой кислотной нагрузки ({monel_vs_inconel}). |
| Окисляющие кислоты (HNO3, хромный), хлорид железа/меди, влажный хлор | Никель и Монель бедны-атакуются быстро. | Используйте титан, Hastelloy C-276, или 316L на точную среду. |
| Серносодержащий газ выше ~ 425 °C | Сульфидация сплавов Монель/никеля. | Предельная температура металла; используйте высоконикелевый сплав с сульфидированием. |
| Безводный аммиак в условиях длительного стресса | Монель 400 может трещиться под воздействием коррозии. | Стресс снимает; избегайте сильно холодной обработки деталей Монеля. |
| Ралкование щелочных металлов/расплавленных солей при очень высокой температуре | Атака или охрупчивание над номинальным окном. | Подтвердите с инженером по коррозии; используйте специализированный высокотемпературный сплав. |
Две совместные конкретные ноты. Выберите прокладку для фактической среды, и избегайте соединения никеля непосредственно с гораздо более благородным металлом (графитом, платиной, пассивным титаном в окислительной службе) без изоляции-никель может стать анодом. Там, где услуга окисляет или смешанной кислоты, шаг к Hastelloy C-276 or титан Вместо того, чтобы вытолкнуть никель за пределы своего предела.
8.Выбирайте по службе, а не по привычке
Выберите это если:
- Каустическая сода, щелочная или высокоочищенная восстановительная служба → Ni200/Ni201 ({ni200_vs_ni201}).
- Высокотемпературная каустика выше ~ 315°C → Ni201 (низкоуглеродистая).
- Пищевые, фармацевтические или цветокритичные восстановительные линии → Ni200/Ni201.
Выберите это, если:
- Морская вода, рассол или прибрежная атмосфера → Monel 400 ({monel400_pump}).
- Фтористоводородная кислота, любая концентрация → Монель 400 (редкий, проверенный материал).
- Нужна прочность плюс коррозия → Monel K500 ({monel_k500_vs_400}).
- Окислительная или смешанная кислота → шаг к Hastelloy C-276/Inconel, а не никелю.
9.Общие ошибки в закупках
- Указание «никель» без марки-Ni200 и Ni201 не взаимозаменяемы выше 315°C.
- Использование Ni200 в высокотемпературной каустике-углерод-графит-охрупчивает стенку.
- Ввод Монеля в ртутный сервис-абсолютное исключение, быстрый отказ.
- Если предположить, что никель везде бьет нержавеющую-в окисляющей кислоте это хуже.
- Забыв MTC-без прослеживаемости тепла вы не сможете доказать оценку при аудите.
10.Время выполнения, MOQ и экспортная упаковка
Стандартные трубы Ni200/Ni201 и Monel 400 разрезаются и отправляются со склада Baoji, часто в ту же неделю. Нестандартные OD, тяжелые стены, U-изгибы или Monel K500 занимают несколько недель, а не время выполнения мельницы, потому что мы держим сырой запас. и мы можем резать точные длины, так что вы платите за металл, который вы используете, а не за отрубленный лом. См. наше руководство по выбору трубки для более полной матрицы размера.
11.Никель против альтернатив-когда не указывать никель
| Если услуга является.. | Затем... |
|---|---|
| Мягкая, комнатной температуры, некритичная | Нержавеющая 316L дешевле и обычно достаточно-см. наш титан Нержавеющее сравнение. |
| Окисляющая кислота (HNO3), влажный хлор, соли железа | Использование титан титан или Hastelloy C-276; никель-неправильный вызов. |
| Широкая/смешанная кислота, высокая жара | Шаг в Hastelloy C-276 Hastelloy C-276; никель не выдерживает. |
| Морская вода, но вам нужна максимальная сила | Монель K500 Monel K500 сохраняет коррозию Monel 400 с тройным выходом. |
| Металл нужен для всего | Нет такого металла-соответствие сорту жидкости; см. Наш гид по сплаву. |
12.Сварка и соединение ноты
Никель и Монель легко сварятся GTAW/GMAW/SMAW с правильным наполнителем- Eric-1 ERNi-1 для чистого никеля, ENiCu-7 для Монеля-но упрямая оксид NiO должна быть очищена сначала, или слияние не удаётся, и сварочная проволока должна быть сухой, чтобы избежать пористости. WPS WPS с обратной продувкой аргона; для стержня и пластины мы поставляем соответствующий провод и формирующие заметки, так что сварный шов остается в классе. Всегда подтверждайте, что наполнитель соответствует базовому классу на RFQ.
13.Прочитать сертификат Mill Test
Каждый корабль с одной ЕН 10204 3.1 EN 10204 3.1 MTC: класс и UNS, номер тепла, химия, результат растяжения и спецификация ASTM. Сохраняйте номер тепла-это ваше звено прослеживаемости от готовой детали до расплава, и это то, что позволяет аудитору подтвердить класс спустя годы. Для проектной работы попросите PMI или UT на заказ, чтобы сертификат соответствовал фактическому изделию.
14.Почему баоцзи титаниум-долина
Никель и титан вместе. Баоцзи Baoji находится недалеко от китайской базы поставок Titanium Valley, что означает, что мы можем резать, подделать и комплектовать смешанную никелевую линию из одной партии вместо того, чтобы преследовать несколько заводов.Это сокращает время выполнения с миллионных недель до дней и сохраняет одну логику класса, один пакет сертификатов и одну точку контакта для всего заказа.Наша Купить никель Руководство по покупке объясняет модель акционера для зарубежных покупателей.
15.Шаблон запроса цены на 5 минут
Скопируйте это в свой запрос и заполните пробелы-он возвращает цитату, а не игру в угадывание:
- Продукт: Никелевая труба и труба, класс___
- Специя: ___(ASTM/ASME)
- Размер: ___; quantity___
- Состояние/финиш: ___
- Certificate: EN 10204 3.1, UT/PMT, если необходимо
- Сервис: средняя___, концентрация___, температура___, давление__
- Назначение и упаковка: port ___, VCI / crate
E-mail it to [email защищенный] - Мы подтверждаем запасы и цены в течение 24 часов, и можем установить всю линию из одной партии Baoji, чтобы качество и сертификат оставались неизменными от конца до конца.
16.Оригинальное название: Nickel Tube и Труба
Какой тип никеля для каустической соды?
Используйте Ni201 для каустики выше около 315 дегС, чтобы избежать графитового охрупчивания Ni200; Ni200 отлично подходит для низкотемпературной щелочной и восстановительной службы. Оба устойчивы к каустике намного лучше, чем нержавеющая.
Может ли никелевая трубка обрабатывать фтористоводородную кислоту?
Да. Монель 400 является одним из немногих инженерных сплавов, которые сопротивляются фтористоводородной кислоте в концентрациях, а чистый никель также сопротивляется HF. Исключить ртуть и держать HF деаэрированным там, где это практически возможно; никогда не заменять нержавеющую серию 300.
Бесшовная или сварная никелевая труба?
Бесшовные (B161/B163) для обменников и критических технологических линий; сварные (B725/B730) для общей передачи, когда имеет значение стоимость. Мы запасаем и разрезаем по длине.
Почему моя трубка Монеля трескалась?
Обычно контакт с ртутью, влажный аэрированный пар HF или стресс в безводном аммиаке. Монель отлично подходит для морской воды и HF, но имеет жесткие исключения; ознакомьтесь с услугой в таблице ограничений перед перезаказом.
Какой сертификат поставляется с трубкой?
Сертификат на испытания на мельницу EN 10204 с прослеживаемостью теплового номера до фактического расплава, соответствующего классу ASTM. PMI или гидростатическое испытание могут быть добавлены по заказу.
Вы экспортируете по всему миру?
Да. От запасов Baoji до глобальных портов, с защитой VCI, кретингом и полным MTC и отгрузочными документами для каждой партии.
Могу ли я установить трубку с фитингами и фланцами?
Да. Поскольку мы запасаем полное семейство никелей, мы устанавливаем последовательную линию (трубка Ni201 или Monel, фитинги B366, фланец B564, крепежные элементы) из одной партии, так что качество и сертификат остаются согласованными от конца до конца.
Оригинальное название: One Rule Beats a Catalogue
Если вы возьмете одну вещь из этого руководства, возьмите это: Укажите класс жидкости, а не только слово «никель», и рассматривайте каждый сустав как систему. Ni200/Ni201 для каустической и восстановительной службы (Ni201 выше ~ 315 °C), Monel 400 для морской воды, рассола и фтористоводородной кислоты-и никогда никель в окисляющей кислоте, ртути или влажном хлоре. Отправить контрольный список выше по адресу: [email защищенный] или использовать форму запроса-мы подтверждаем запасы и цены в течение 24 часов, и можем установить пластиной, труба, бар, проволока, фитинги, фланец и крепежные элементы для всей линии от одной партии Baoji.
Опишите ваши требования — марка, размер и количество. Ответим в течение 24 часов.
Предпочитаете чат? WhatsApp +86 188 2967 9311 или напишите на [email protected].
Похожие товары
 Изгиб никелевой трубки, расширение трубки к трубке и сварка: изготовление и доказательный слой WPS
Прямая никелевая трубка, которая проходит гидростатическое испытание по ASTM B161, B163, B622 или B444, доказала одно: не доказано, что трубка может иметь холодный изгиб, быть развёрнута в трубу и быть сварена чистым корнем. Это три отдельных операции с тремя отдельными записями приемки, и испытательный прогон мельницы при давлении, рассчитанном от минимальной стены, ничего не говорит о стене после изгиба. Руководство по спецификации бесшовных труб, наша Nickel 200 B161 pipe stock page И наша Гидростатический испытательный водовод Определите, какой сорт и какой стандарт заказать. Эта статья начинается там, где эти страницы останавливаются: после того, как материал попадает в цех изготовления. Нет единого согласованного радиуса изгиба, разрежения процента или последовательности соединения, поэтому мы публикуем конфликты, шесть действий проверки, восемь триггеров отказа и одно заявление метода из 14 строк.
Сертификат на материал описывает, что такое металл; описание метода описывает, что магазин сделал с ним. Страница выбора никелевой трубки, наша Калькулятор веса труба И наша Страница спецификации никель сплав Мы являемся акционером Baoji, а не автором вашего WPS, поэтому, когда число зависит от издания или семейства сплавов, мы даем действие проверки вместо изобретенной фигуры. Подтверждаем каждое значение против издания в заказе на покупку.
Восемь решений, которые отделяют чистый изгиб от отвергнутого кучка
| Пункт 1 | О чем идет решение |
|---|---|
| Короткий ответ | Гидростатическое испытание доказывает, что прямая труба герметична, а не то, что ее можно согнуть, прокатить или сварить. |
| The Core Hook | B161, B163, B622 и B444 проверяют длину прямой; три операции требуют трех отдельных записей. |
| Радиус конфликт | Опубликованные минимумы варьируются от примерно 1.5D до 2D, с 3D и 5D для высокого давления. |
| Разрушительный конфликт | Магазины котируют 10 и 12,5%; ASME B31.3 устанавливает минимальную стену после изгиба, а не процент |
| Геометрическая | Одна модель ставит экстрадо истончение около 24% при 1,5D и 9% при 5D. Модель, а не ограничение кода |
| Совместная последовательность | Наименование последовательности в квалифицированном WPS. |
| Ловушка Filler Trap | Наполнители AWS A5.14 соответствуют семейству сплавов. |
| Один документ | 14-строчный метод Statement/ITP Checklist: проверка, базовый документ, критерий, кто подписывает |
Строки три и четыре скрывают большую часть переделки. pure nickel B161 caustic pipe page Содержит контекст сервиса и наши EN 10204 3.1 страница сертификата Акционер может подтвердить номер теплового номера; он не может подтвердить изгиб, который он не сделал.
Гидростатическая ловушка для прохода: трубка B161/B163/B622/B444, которая удерживает воду, все еще может провалиться изгиб.
Эти четыре стандарта не являются взаимозаменяемыми, но каждый из них представляет собой спецификацию для прямой длины. Никельская бесшовная труба B163 покрывает трубы конденсатора и теплообменника, B622 покрывает трубы и трубки из никеля и никеля и кобальта, а B444 покрывает трубы и трубки из сплава никель-хрома-молибдена-колумбия, такие как UNS N06625. Каждый требует гидростатического испытания или электрического испытания, если это позволяет заказ, B163 описывается как ограничение наружного диаметра конденсаторной трубки примерно 3 дюйма или 76,2 мм и в качестве дополнительных требований к условиям U-изгиба и снятия напряжения.
ASTM B444 является явным. Опубликованное испытательное давление P равно 2St/D, где S-допустимое напряжение волокна, t-минимальная стенка и D-наружный диаметр, с заявленным максимумом. Отожженный материал 1 класса и 2 класса-отжиженный раствором материал имеют различные допустимые напряжения. Каждая деталь в каждой партии испытывается, а течь трубка отклоняется. В ходе испытания используется минимальная стенка с прямой трубкой; изгиб уменьшает экстрадо под этой стенкой в месте, где прямой тест никогда не создает давления.
Гидростатический проход является результатом герметичности на прямой трубке, а не квалификации процедуры изгиба, соединения или сварки. Держите три записи отдельно.
Наши Диапазон никелевых трубок Мы предлагаем продукцию, наш Квалификационное руководство WPS и NDT В данном случае, мы должны иметь право на проведение работ отдельно, и наши Ni200 против Ni201 каустическая гида Показано, что выбор сорта является решением материалов. Обработка проходящего гидростатического сертификата как разрешения на изгиб является распространенной неисправностью. Это разрешение на получение.
Когда номера минимального радиуса Cold-Bend действительно не согласны: публикуйте конфликт, а не одно значение
Попросите шесть источников для минимального радиуса холодного изгиба, и вы получите спред. Страницы поставщика цитируют около 2D, или 2 раза наружного диаметра, для стандартных холодно-натянутых труб, рекомендуют 3D или 5D для обслуживания высокого давления, и цитируют около 1,5D для труб U-изгиба. Некоторые указания связывает радиус с допустимым формационным напряжением, выраженным как 100 раз радиус трубы снаружи по радиусу оси изгиба, Они не согласны, потому что они предполагают различные условия обслуживания, настенные факторы и критерии приемлемости.
Магазины указывают на 10% или 12,5%, причем последний является знакомым допуском к стенам мельницы. Описания U-изгиба указывают на овальность около 10% наружного диаметра. ASME B31.3 сообщается, что не содержит процентного ограничения; b) требование пункта 304.2.1 предусматривает минимальную требуемую стенку для готового изгиба, Пределы для внутреннего и внешнего давления также различаются. Представление одной цифры как правильной было бы ложной точностью, поэтому мы не делаем этого.
| Количество | Фигуры в конфликте | Почему не согласны | Что подтвердить |
|---|---|---|---|
| Минимальный радиус наклона | Около 1,5D U-bend, 2D холодной, 3D или 5D высокое давление | Сервисное давление и стеновой коэффициент различаются | Имя издания, темперамент, квалифицированная процедура |
| Экстрадос истончение | 10% привычки, 12,5% толерантности мельницы, около 21% в узком радиусе | Процент-это привычка; код указывает стену | Минимальная стенка после изгиба относительно пункта 304.2.1 |
| Овалитет | Различные цифры для внутреннего давления, внешнего давления и U-изгибов | Три различных случая загрузки | Регулирующий вариант нагрузки и положение о чертежах |
| Геометрическая модель | Около 24% в 1.5D, 19 в 2D, 14 в 3D, 9 в 5D | Геометрия, а не правила кода | Измеряйте изгиб; не принимайте расчет |
Наши Что скрывает B363 Мы делаем параллельную точку для другой семьи, и наша титановая труба приемная страница проверки Укажите издание, метод, точки измерения и кто подписывает, затем пусть согласованный критерий решит. Глава 10 дает шесть действий, которые улаживают числа.
Куда идет стена: экстрадос тоньше, овальность и измерительная карта изгиба
Холодный изгиб растягивает внешнюю дугу и сжимает внутреннюю дугу. Экстрадос тоньше, интрадос утолщается, а круглая секция имеет тенденцию идти овальным. Опубликованное геометрическое соотношение выражает предсказанные экстрадос стены как номинальное время наклона оси стены за этим радиусом плюс половина внешнего диаметра минус половина стены. Он отслеживает измерение близко, но это все еще прогноз, потому что мельница терпимости, Изгиб метод и практика оправки все смещают результат.
На каждой станции записывают внешний диаметр в двух направлениях для овальности и толщины стенок на экстрадосе, интрадосе и обеих нейтральных осях с помощью калиброванного ультразвукового датчика. Дата калибровки и оператор. Выражать овальность как максимальный минус минимальный наружный диаметр над номинальным наружным диаметром и истончение по мере измерения экстрадоса стенки по отношению к требуемому минимуму после изгиба.
Карта изгиба представляет собой набор измеренных станций, а не одно считывание вершины. Согласовать количество станций, калибр, формулу и критерий до того, как первая труба согнута.
Наши pure nickel caustic tube page И наша Страница с сильной щелочной трубкой N6 описать сервис, где тонкий экстрадос становится проблемой коррозии, и наши Что B16.5 скрывает от фланцев В случае конфликта цифр карта является разрывом галстука. Подтвердите критерий в отношении рисунка и издания кода в заказе на покупку.
The Expand First or Weld First Question: Tube-to-Tubesheet Sequence and the Crevice
Соединение трубки к трубке может быть расширено только, сварно или оба. Отраслевые описания отделяют легкое расширение, которое закрывает зазор трубы в отверстие без вытягивания нагрузки, от расширения прочности, и сварный шов уплотнения, который обеспечивает герметичность, от прочного сварного шва, который несет нагрузку. Комбинированные соединения влажная вибрация связки и уменьшают коррозию трещины. Опубликованные маршруты расширения прочности плюс сварный сварной сварки, Прочность сварного шва плюс легкое расширение, или прочность сварного шва плюс расширение прочности. Подтвердите, какой из них ваше оборудование рисует названия.
Последовательность не имеет единого согласованного правила. Общая рекомендация сварки сначала, затем расширить, потому что роллер-расширяющая смазка фитит в щель, трудно удалить, и выделяет газ, который вызывает пористость сварки. Расширение сначала также улавливает газ, который расширяется во время сварки. Сварка сначала требует жесткого контроля наружного диаметра трубы и посадки отверстия: Гидравлическое расширение, как сообщается, дает более равномерное расширение света, чем ручная прокатка. Это компромиссы, не один правильный порядок.
Не существует универсального правила расширения, затем сварки или сварки затем расширения. Порядок принадлежит квалифицированной процедуре, привязанной к смазке, зазору и типу сварки. Запишите, что было сделано на самом деле.
Наши Страница выбора никель теплообменника Контекст оборудования, наш Монель, Инконел и Хастеллой Разделяет семьи сплавов, чьи трубки отличаются, и наши Руководство по ремонту утечек оборудования Попросите глубину расширения, крутящий момент качения или гидравлическое давление, этап очистки и подписанный протокол последовательности. Подтвердите тип соединения по чертежу.
После гибки: отжиг на твердый раствор, снятие напряжений, продувка корня шва и подбор присадочного металла по семейству сплавов
Тепловая обработка после изгиба: отжиг раствора или снятие стресса
Опубликованная практика U-bend описывает снятие напряжения или отжиг раствора над изгибом плюс длину каждой прямой ножки, и цитирует окно отжига раствора-отжига для нержавеющих U-изгибов. Никелевые сплавы не являются нержавеющей: цикл зависит от семейства сплавов. ASTM B444 дает 1-й класс отожженный и 2-й класс раствор-Мы не будем печатать одну температуру для всех никелевых трубок. Подтвердите цикл, покрытие, атмосферу и сбой в соответствии с техническим описанием сплава и WPS, и записывайте схему печи.
Прочистка задней части корня и контроль кислорода
Никелевые сплавы образуют цепкие оксиды, а непродутый корень GTAW может быть окислен или засахарен внутри. Руководство по сварке описывает обратную продувку аргона как стандартную на трубах и закрытых стыках, продолжается до тех пор, пока кислород не упадет до низкого порога для критической службы. На разных страницах приводятся различные пороги и времена, поэтому мы даем действие: подставить плотину для очистки, измерить аргон, контролировать кислород на выходе, регистрировать показания и продолжительность, и провести продувку через горячие проходы. Подтвердите критерий против WPS. GTAW shielding guide Это же правило относится к титану.
Металлический наполнитель следует семейству сплавов, а не сорту мельницы
Соответствующий наполнитель не тот же химический состав, что и базовый металл. AWS A5.14 классифицирует голые стержни никелевого сплава по семейству: ERNi-1 для коммерчески чистого никеля UNS N02200 и N02201, ERNiCu-7 для никель-меди UNS N04400, ERNiCr-3 для никель-хрома-железа UNS N06600, ERNiCrMo-3 для сплава 625 типа, ERNiCrMo-4 для типа C-276 и ERNiCrMo-10 для типа C-22 или 622. В приложении A5.14 указано, что ERNi-1 несет титановое дополнение для контроля пористости, поэтому состав наполнителя не равен кованому сорту. Назовите классификацию AWS, WPS и сертификацию в заказе. Nickel 201 tubing page И наша Коррозионно-стойкая труба являются прямыми трубками ссылки; решение о наполнителе принимается на сварном сварке.
Где стандарт останавливается: конденсаторная труба B163 и технологическая труба B161 не являются одним режимом приемки
B163 описывается как покрытие бесшовных никелевых и никелевых конденсаторных труб и теплообменных труб, с более жестким внешним диаметром и допусками стенок для подгонки трубок, а также дополнительные требования к U-изгибам, испытаниям на факельное топливо, размеру зерна, Сводная область применения охватывает конденсаторную трубу наружного диаметра около 3 дюймов или 76,2 мм и позволяет стенку как среднюю, так и минимальную. Никельская бесшовная труба и спецификация трубы для технологических трубопроводов. Подтвердите точные ограничения по изданию в вашем заказе.
Конденсаторная труба для прокатки в трубу оценивается по наружному диаметру, стенке, поведению факела, а для U-труб-геометрии изгиба и термообработке после изгиба. Технологическая труба оценивается по размерам, уплощению, гидростатическому или электрическому испытанию и процедуре сварки на поле. Гидростатический проход является общим для обоих, но это начало приемки, Применение одного контрольного перечня к другому теряет либо критерии установки трубок, либо критерии сварки технологических труб.
Стандарт доставляет трубу в магазин. Он не говорит магазину, как ее сгибать, расширять или сваривать. B163 и B161 являются двумя спецификациями покупки, которые становятся двумя различными указаниями метода.
Наши Hastelloy C276 versus C22 grade guide показывает выбор класса внутри семейства Ni-Cr-Mo, и наши Экспорт FAQ для титана и никеля Записывайте стандартное обозначение, номер UNS, условия и дополнительные требования в заказе на покупку, затем укажите руководящий стандарт в первой строке заявления о методе. Если страница поставщика и стандартный текст не совпадают, названное издание выигрывает.
Ограничения и условия отказа: восемь триггеров для производства и сварки
Триггер 1-холодный изгиб ниже установленного радиуса без регистрации деформации формы
Проверяйте радиус изгиба в соответствии с утвержденной процедурой и регистрируйте деформацию в виде внешнего радиуса трубы по измеренному радиусу осевой линии. Судите по квалифицированной процедуре и изданию заказа на покупку, а не эмпирическое правило. Изгиб более жесткий, чем квалифицированное значение без расчета деформации, является удержанием. Статья о лимитах формы делает параллельную точку. В споре сфотографируйте изгиб радиусом и запросите квалификационную запись.
Триггер 2-экстрадос истончение или овальность сверх согласованного критерия после изгиба
Измерьте стенку экстрадоса на зарегистрированных станциях калиброванным ультразвуковым манометром и овальность в двух направлениях. Оцените стену по минимуму после изгиба из руководящего положения и овальность по шкафу тяжной нагрузки. Расчетное значение не является измерением. Страница измерения трубки показывает дисциплину. В споре перерисуйте изгиб с присутствующим свидетелем покупателя.
Триггер 3-пропущена термообработка после изгиба или неправильный цикл для семейства сплавов
Прочитайте схему печи и подтвердите цикл, покрытие, атмосферу и сбой в соответствии с техническим описанием сплава и квалифицированной процедурой. Окно отжига решения для нержавеющих U-изгибов не переходит в никелевый сплав. Страница запасов сплава трубки В споре поместите пакет на карантин и требуйте документированного обзора цикла.
Триггер 4-труба расширяется перед сваркой смазкой левой, или сварка, затем чрезмерно расширяется
Просмотрите подписанную запись для используемой последовательности, стадии очистки, глубины расширения, крутящего момента качения или гидравлического давления. Судите против квалифицированной процедуры соединения. Остаток смазочного материала приводит к пористости сварного шва; избыточный зазор приводит к повреждению чрезмерного расширения. Страница выбора теплообменника В споре требуется совместное квалификационное досье и измерения соответствия.
Триггер 5-окисление или обсахаривание со стороны корня в результате отсутствующей или поздней обратной очистки аргона
Изучите корень сварного шва с помощью Borescope и просмотрите журнал очистки газа, расхода, кислорода показания, продолжительности и точки остановки. Судите против WPS и пункта чистоты. Оксидрованный или засахаренный корень является отвержением, а не косметической заметкой. GTAW shielding guide описывает эквивалентное правило для титана. В споре разрезать образец соединения.
Триггер 6-Металлический наполнитель, который не соответствует семейству сплавов, или рассматривается как базовый класс
Ознакомьтесь с сертификатом партии наполнителей и подтвердите классификацию AWS A5.14 по номеру UNS и WPS. ERNi-1, ERNiCu-7, ERNiCr-3, ERNiCrMo-3, ERNiCrMo-4 и ERNiCrMo-10 обслуживают различные семейства. Монель, Инконел и Хастеллой В споре перестройте карту лота к сварке.
Триггер 7-запись приемки B161, приложенная к конденсаторной трубе B163 или обратной стороне
Подтвердите, что в инструкции метода названы руководящие стандарты, и контрольный список соответствует этому продукту: критерии установки трубок, сжигания и U-изгиба для B163, или размеры технологической трубы и критерии сварки поля для B161. Руководство по спецификации бесшовных труб В споре перестройте запись в соответствии с правильным стандартом.
Trigger 8-Тепловое число, WPS или прослеживаемость бэнд-карты, потерянная после резки и изгиба
Соедините каждую изогнутую трубу и сварную сварку с тепловым номером, WPS и картой изгиба, фотографируя идентичность до и после резки. Сгибаемая труба, тепловая цифра которой не может быть восстановлена, является отвержением независимо от проходящего гидростатического результата. EN 10204 3.1 страница сертификата показывает, что подтверждает сертификат. В споре восстановите тепловую карту.
The 14-Line Nickel Tube Fabrication and Welding Method Statement / ITP Checklist
| # | Проверка изготовления или сварки | Базовый документ | Критерий приемлемости | Утвердить |
|---|---|---|---|---|
| 1 | Стандартное издание, название класса и состояния UNS | Заказ на покупку и МТС | Одно назначение с пересмотром | Покупатель QA |
| 2 | Протокол гидростатического или электрического испытания в прямой трубке | Протокол испытаний мельницы | Результат представлен, только получение | Прием инспектора |
| 3 | Метод формования и минимальный радиус изгиба | Квалифицированная процедура сгиба | Метод и оправки указаны | Инженер-изготовитель |
| 4 | Формирование деформации или расчет R/D прилагается | Таблица расчета изгиба | Внутри квалифицированного напряжения | Инженер-изготовитель |
| 5 | Карта изгиба с экстрадосом разрежающими станциями | Утвержденный рисунок изгиба | Зарегистрированные станции, калибровка, калибровка | Производственный инспектор |
| 6 | Минимальная стенка после изгиба, измеренная в экстрадосе | Названный код и чертеж | Измеренная стена над требуемой стеной | Инспектор и покупатель |
| 7 | Овальность или сплющивание на каждой станции изгиба | Корпус нагрузки на чертеж | Внутренний критерий для случая нагрузки | Производственный инспектор |
| 8 | Цикл термообработки после изгиба и покрытие | WPS и спецификация сплавов | Карты печь соответствуют семейству сплавов | Контролер термической обработки |
| 9 | Наружный диаметр трубы и установка отверстия для трубок | Рисунок оборудования и данные B163 | Зазор внутри квалифицированного диапазона | Производственный инспектор |
| 10 | Зафиксирована последовательность расширения и сварки | Квалифицированный совместный процесс | Заказ, глубина, шаг очистки подписан | Сварка супервайзер и покупатель |
| 11 | Газ для очистки корневого ядра, уровень кислорода и продолжительность | WPS и журнал очистки | Кислород внутри лимита, удерживаемый через горячие проходы | Инспектор по сварке |
| 12 | Классификация Filler AWS против семейства сплавов | Сертификат WPS и Filler Lot | Классификация соответствует базовому металлу UNS | Сварка супервайзер |
| 13 | WPS, PQR и квалификация сварщика в файле | Квалификационные записи | Текущий, охватывающий стык и положение | Качественный лид |
| 14 | Отслеживаемость от нагрева-to-piece и удержание | Этот контрольный список и MTC | Каждая строка отвечает и подписывается | Качественный лид и покупатель |
На шестой строке часто дается расчетное значение вместо измеренной стены, на десятой строке с предполагаемой последовательностью, на двенадцатой строке с торговым названием и на четырнадцатой линии без карты. Страница спецификации бесшовных труб И наша Страница сертификата Отдельное вещественное свидетельство от производственных работ. Экспортная документация Записывает документы, а наши Квалификационное руководство WPS и leak repair guide Контрольный список без столбца подписи представляет собой записку, а не план проверки и испытаний.
Шесть верификационных действий при конфликте радиуса, предела разрежения и расширения последовательности
- Напишите издание ASTM, издание кода и номер UNS, прежде чем указать радиус или предел. B161 Процесс Pipe Page Это ссылка на продукт, а не регулирующая оговорка.
- Укажите состояние образца и метод измерения: холодно-вытянутый, отожженный или растворенный отожженный; прямая длина или готовый изгиб; калиброванный калибр и формула. tube receiving inspection page Дает базовый уровень.
- Опубликовать карту измерения изгиба перед изгибом: количество станций, точки разрежения, станции овальности, калибровка и критерий. Модель-это предсказание, подписанная карта-запись. Статья о лимитах формы Применяем ту же дисциплину.
- Имя, которое изучает конфликт: качество покупателя, инженера-изготовителя и, если это требует контракт, стороннего инспектора, имеющего право принимать или держать. Квалификационное руководство WPS Квалификация-это подписанное решение.
- Держите записи независимо от их собственных дат: WPS и PQR, график печи, журнал очистки, журнал увеличения давления или крутящего момента, сертификат партии наполнителя и подписанный ITP. Страница сертификата Это то, что доказывает рекорд мельницы.
- Используйте повторную проверку на основе триггеров: любой перегиб, перерезание, несоответствие тепла, замена наполнителя или переоценка силы удержания. leak repair guide и Страница сильных щелочных услуг Показать ниже себестоимость.
Большинство из них ничего не стоят при планировании и много денег после того, как связка согнута и сварена в трубу. Попросите пункт заказа на покупку, карту изгиба, карту печи, журнал очистки и подписанный ITP для того же тепла. Мы акционер, а не автор вашей процедуры; где цифры приходят со страниц поставщиков, мы помечаем их, а где они не согласны, мы даем несогласие и действие. Каустическая служба тюба страница Это ссылка на продукт, а не запись изготовления.
Резюме: Выберите холодный изгиб, если, Escalate if, выберите другой маршрут, если
Выберите холодный изгиб с квалифицированной процедурой изгиба, если:
- В заказе на закупку указаны издание ASTM, номер UNS и состояние трубки, и процедура изгиба соответствует требованиям этого характера.
- Карта изгиба фиксирует количество станции, калибровку и минимальную стенку после изгиба до того, как первая трубка согнута.
- Цикл термической обработки, журнал очистки, последовательность соединения и классификация наполнителей AWS записываются в WPS.
- 14-строчная инструкция метода подписывается на строку, и карта «тепло к кусочку» восстанавливается после резки.
Эскалация в трюм изготовления или обзор процедуры, если:
- Гидростатический сертификат проходной мельницы является единственным доказательством приемки изгиба или сварки.
- Измеренная экстрадос-стена находится ниже требуемой стены после изгиба, или овальность превышает критерий чертежа.
- Термическая обработка, журнал очистки, расширяющая последовательность или классификация наполнителей отсутствуют в файле.
- Контрольный список B161 был применен к конденсаторной трубке B163, или номер тепла был потерян после изгиба.
- Источники цитируют различные радиусы или пределы разрежения, и никто не назвал руководящую версию.
Выберите другой способ изготовления, если:
- Конструкция требует более жесткого радиуса, чем квалифицированный предел, поэтому горячий изгиб или квалифицированный фитинг чище. какой размерный стандарт скрывает Показывает, что фитинг-это не просто изогнутая труба.
- Услуга представляет собой конденсатор или теплообменник; сначала урегулируйте тип соединения и требование о U-изгибе в соответствии с B163.
- Семейство сплавов и наполнитель не фиксируются; определите класс из сорта из нашего Монель, Инконел и Хастеллой и из WPS.
- Покупатель не может представить карту изгиба, план выборки или подписанный ИТП. Сначала установите записи магазина.
Вся тема сводится к одной фразе: гидростатический проход квалифицирует прямую трубу, в то время как изгиб, расширение и сварка требуют собственных измеренных, подписанных записей.Мы являемся акционером Baoji China Titanium Valley с примерно 30 тоннами никелевого материала в запасе, наряду с нашими титановыми диапазонами. Мы сокращаем до нестандартных и небольших размеров, работаем с чертежами клиентов, читаем и сертифицируем стандарты ASTM, ASME и GB, Отправьте нам расписание труб и чертеж изгиба, и мы расскажем вам, что мы можем отправить и какие решения принадлежат вашей команде. Запрос цитаты
Часто задаваемые вопросы
Доказает ли гидростатический тест, что никелевая труба может быть холодной изогнутой?
Нет. Гидростатическое испытание на прямой трубке B161, B163, B622 или B444 доказывает удерживаемое давление по прямой длине без утечки с использованием подаваемой минимальной стенки. tube-to-Развертывание и сварка труб являются отдельными операциями, каждая из которых требует своей собственной квалифицированной процедуры и записи приемки. Доказательства и судить об изгибе по измеренной карте изгиба.
Каков минимальный радиус холодного изгиба для трубки ASTM B161 B163 B622 B444?
Нет единого согласованного значения. Страницы поставщиков цитируют о 2D для стандартных холодно-натянутых труб, рекомендуют 3D или 5D для обслуживания высокого давления, и цитируют около 1,5D для труб U-bend. Некоторые руководства связывают радиус с допустимым деформации формования, а не фиксированным множественным. Мы не будем печатать один радиус как правильно. Состояние трубы и квалифицированная процедура изгиба в заказе на покупку, и согласовать критерий перед изгибом.
Сколько прореживания стен допускается на экстрадосе изгиба?
Магазины указывают максимальное истончение 10% или 12,5%, геометрическая модель дает более высокие значения при узких радиусах, а ASME B31.3 сообщается как устанавливающий минимальный требуемый пост-изгиб стены, а не процент в пункте 304.2.1. Подтвердите редакцию руководящего кода и проектное давление, Затем измерить стенку экстрадос на документированных станциях изгиба относительно требуемой стены. Рассчитанное значение является прогнозом, а не измерением приемки.
Следует ли сначала разложить трубку или приварить к трубе?
Универсального правила нет. Общая рекомендация заключается в том, чтобы сначала сваривать, а затем расширять, потому что смазка, расширяющая ролики, может фитировать в щель и вызвать пористость сварки. Сварка сначала требует жесткого контроля внешнего диаметра трубы и отверстия, так как большой зазор силы чрезмерного расширения, которые могут сломать сварку или сломать шов. Легкое расширение сначала закрывает щель, но может улавливать газ во время сварки. Расширение глубины и этап очистки в квалифицированном суставном порядке.
Всегда ли требуется отжиг раствора после изгиба, или достаточно снятия стресса?
Это зависит от семейства сплавов и состояния трубки. Холодный изгиб оставляет остаточное напряжение и холодную работу, которые могут уменьшить коррозионную стойкость, и опубликованная практика U-bend описывает либо снятие напряжения, либо отжиг раствора над изгибом и частью каждой прямой ножки. ASTM B444 описывает отожженный класс 1 и класс 2 отжиг раствором условия при различных минимальных температурах, и чистый никель класс не берет цикл сплава Ni-Cr-Mo. Подтвердите цикл с описанием сплава и WPS, и записывайте диаграмму печи.
Какой металлический наполнитель соответствует данной трубке из никелевого сплава, и является ли он того же класса?
Соответствующий наполнитель не имеет той же химии, что и основной металл. AWS A5.14 классифицирует наполнители по семейству: ERNi-1 для коммерчески чистого никеля, ERNiCu-7 для никель-медь, ERNiCr-3 для никель-хрома-железа, ERNiCrMo-3 для сплава 625 типа, ERNiCrMo-4 для типа C-276 и ERNiCrMo-10 для типа C-22 или 622. Эти наполнители содержат деоксидизерные добавки, такие как титан, Назовите классификацию AWS, WPS и требуемую сертификацию, а не торговое название.
Принимается ли конденсаторная труба B163 таким же образом, как и технологическая труба B161?
№ B163 охватывает конденсаторные и теплообменные трубки с более жестким наружным диаметром и допусками стенок для установки трубок, а также дополнительные требования в отношении U-изгибов, факельного сжигания и размера зерна. Никельская бесшовная труба Гидростатический проход является общим для обоих, но применение одного контрольного перечня к другому теряет либо критерии установки трубок, либо критерии сварки технологических труб.
Изгиб никелевой трубки, расширение трубки к трубке и сварка: изготовление и доказательный слой WPS
Прямая никелевая трубка, которая проходит гидростатическое испытание по ASTM B161, B163, B622 или B444, доказала одно: не доказано, что трубка может иметь холодный изгиб, быть развёрнута в трубу и быть сварена чистым корнем. Это три отдельных операции с тремя отдельными записями приемки, и испытательный прогон мельницы при давлении, рассчитанном от минимальной стены, ничего не говорит о стене после изгиба. Руководство по спецификации бесшовных труб, наша Nickel 200 B161 pipe stock page И наша Гидростатический испытательный водовод Определите, какой сорт и какой стандарт заказать. Эта статья начинается там, где эти страницы останавливаются: после того, как материал попадает в цех изготовления. Нет единого согласованного радиуса изгиба, разрежения процента или последовательности соединения, поэтому мы публикуем конфликты, шесть действий проверки, восемь триггеров отказа и одно заявление метода из 14 строк.
Сертификат на материал описывает, что такое металл; описание метода описывает, что магазин сделал с ним. Страница выбора никелевой трубки, наша Калькулятор веса труба И наша Страница спецификации никель сплав Мы являемся акционером Baoji, а не автором вашего WPS, поэтому, когда число зависит от издания или семейства сплавов, мы даем действие проверки вместо изобретенной фигуры. Подтверждаем каждое значение против издания в заказе на покупку.
Восемь решений, которые отделяют чистый изгиб от отвергнутого кучка
| Пункт 1 | О чем идет решение |
|---|---|
| Короткий ответ | Гидростатическое испытание доказывает, что прямая труба герметична, а не то, что ее можно согнуть, прокатить или сварить. |
| The Core Hook | B161, B163, B622 и B444 проверяют длину прямой; три операции требуют трех отдельных записей. |
| Радиус конфликт | Опубликованные минимумы варьируются от примерно 1.5D до 2D, с 3D и 5D для высокого давления. |
| Разрушительный конфликт | Магазины котируют 10 и 12,5%; ASME B31.3 устанавливает минимальную стену после изгиба, а не процент |
| Геометрическая | Одна модель ставит экстрадо истончение около 24% при 1,5D и 9% при 5D. Модель, а не ограничение кода |
| Совместная последовательность | Наименование последовательности в квалифицированном WPS. |
| Ловушка Filler Trap | Наполнители AWS A5.14 соответствуют семейству сплавов. |
| Один документ | 14-строчный метод Statement/ITP Checklist: проверка, базовый документ, критерий, кто подписывает |
Строки три и четыре скрывают большую часть переделки. pure nickel B161 caustic pipe page Содержит контекст сервиса и наши EN 10204 3.1 страница сертификата Акционер может подтвердить номер теплового номера; он не может подтвердить изгиб, который он не сделал.
Гидростатическая ловушка для прохода: трубка B161/B163/B622/B444, которая удерживает воду, все еще может провалиться изгиб.
Эти четыре стандарта не являются взаимозаменяемыми, но каждый из них представляет собой спецификацию для прямой длины. Никельская бесшовная труба B163 покрывает трубы конденсатора и теплообменника, B622 покрывает трубы и трубки из никеля и никеля и кобальта, а B444 покрывает трубы и трубки из сплава никель-хрома-молибдена-колумбия, такие как UNS N06625. Каждый требует гидростатического испытания или электрического испытания, если это позволяет заказ, B163 описывается как ограничение наружного диаметра конденсаторной трубки примерно 3 дюйма или 76,2 мм и в качестве дополнительных требований к условиям U-изгиба и снятия напряжения.
ASTM B444 является явным. Опубликованное испытательное давление P равно 2St/D, где S-допустимое напряжение волокна, t-минимальная стенка и D-наружный диаметр, с заявленным максимумом. Отожженный материал 1 класса и 2 класса-отжиженный раствором материал имеют различные допустимые напряжения. Каждая деталь в каждой партии испытывается, а течь трубка отклоняется. В ходе испытания используется минимальная стенка с прямой трубкой; изгиб уменьшает экстрадо под этой стенкой в месте, где прямой тест никогда не создает давления.
Гидростатический проход является результатом герметичности на прямой трубке, а не квалификации процедуры изгиба, соединения или сварки. Держите три записи отдельно.
Наши Диапазон никелевых трубок Мы предлагаем продукцию, наш Квалификационное руководство WPS и NDT В данном случае, мы должны иметь право на проведение работ отдельно, и наши Ni200 против Ni201 каустическая гида Показано, что выбор сорта является решением материалов. Обработка проходящего гидростатического сертификата как разрешения на изгиб является распространенной неисправностью. Это разрешение на получение.
Когда номера минимального радиуса Cold-Bend действительно не согласны: публикуйте конфликт, а не одно значение
Попросите шесть источников для минимального радиуса холодного изгиба, и вы получите спред. Страницы поставщика цитируют около 2D, или 2 раза наружного диаметра, для стандартных холодно-натянутых труб, рекомендуют 3D или 5D для обслуживания высокого давления, и цитируют около 1,5D для труб U-изгиба. Некоторые указания связывает радиус с допустимым формационным напряжением, выраженным как 100 раз радиус трубы снаружи по радиусу оси изгиба, Они не согласны, потому что они предполагают различные условия обслуживания, настенные факторы и критерии приемлемости.
Магазины указывают на 10% или 12,5%, причем последний является знакомым допуском к стенам мельницы. Описания U-изгиба указывают на овальность около 10% наружного диаметра. ASME B31.3 сообщается, что не содержит процентного ограничения; b) требование пункта 304.2.1 предусматривает минимальную требуемую стенку для готового изгиба, Пределы для внутреннего и внешнего давления также различаются. Представление одной цифры как правильной было бы ложной точностью, поэтому мы не делаем этого.
| Количество | Фигуры в конфликте | Почему не согласны | Что подтвердить |
|---|---|---|---|
| Минимальный радиус наклона | Около 1,5D U-bend, 2D холодной, 3D или 5D высокое давление | Сервисное давление и стеновой коэффициент различаются | Имя издания, темперамент, квалифицированная процедура |
| Экстрадос истончение | 10% привычки, 12,5% толерантности мельницы, около 21% в узком радиусе | Процент-это привычка; код указывает стену | Минимальная стенка после изгиба относительно пункта 304.2.1 |
| Овалитет | Различные цифры для внутреннего давления, внешнего давления и U-изгибов | Три различных случая загрузки | Регулирующий вариант нагрузки и положение о чертежах |
| Геометрическая модель | Около 24% в 1.5D, 19 в 2D, 14 в 3D, 9 в 5D | Геометрия, а не правила кода | Измеряйте изгиб; не принимайте расчет |
Наши Что скрывает B363 Мы делаем параллельную точку для другой семьи, и наша титановая труба приемная страница проверки Укажите издание, метод, точки измерения и кто подписывает, затем пусть согласованный критерий решит. Глава 10 дает шесть действий, которые улаживают числа.
Куда идет стена: экстрадос тоньше, овальность и измерительная карта изгиба
Холодный изгиб растягивает внешнюю дугу и сжимает внутреннюю дугу. Экстрадос тоньше, интрадос утолщается, а круглая секция имеет тенденцию идти овальным. Опубликованное геометрическое соотношение выражает предсказанные экстрадос стены как номинальное время наклона оси стены за этим радиусом плюс половина внешнего диаметра минус половина стены. Он отслеживает измерение близко, но это все еще прогноз, потому что мельница терпимости, Изгиб метод и практика оправки все смещают результат.
На каждой станции записывают внешний диаметр в двух направлениях для овальности и толщины стенок на экстрадосе, интрадосе и обеих нейтральных осях с помощью калиброванного ультразвукового датчика. Дата калибровки и оператор. Выражать овальность как максимальный минус минимальный наружный диаметр над номинальным наружным диаметром и истончение по мере измерения экстрадоса стенки по отношению к требуемому минимуму после изгиба.
Карта изгиба представляет собой набор измеренных станций, а не одно считывание вершины. Согласовать количество станций, калибр, формулу и критерий до того, как первая труба согнута.
Наши pure nickel caustic tube page И наша Страница с сильной щелочной трубкой N6 описать сервис, где тонкий экстрадос становится проблемой коррозии, и наши Что B16.5 скрывает от фланцев В случае конфликта цифр карта является разрывом галстука. Подтвердите критерий в отношении рисунка и издания кода в заказе на покупку.
The Expand First or Weld First Question: Tube-to-Tubesheet Sequence and the Crevice
Соединение трубки к трубке может быть расширено только, сварно или оба. Отраслевые описания отделяют легкое расширение, которое закрывает зазор трубы в отверстие без вытягивания нагрузки, от расширения прочности, и сварный шов уплотнения, который обеспечивает герметичность, от прочного сварного шва, который несет нагрузку. Комбинированные соединения влажная вибрация связки и уменьшают коррозию трещины. Опубликованные маршруты расширения прочности плюс сварный сварной сварки, Прочность сварного шва плюс легкое расширение, или прочность сварного шва плюс расширение прочности. Подтвердите, какой из них ваше оборудование рисует названия.
Последовательность не имеет единого согласованного правила. Общая рекомендация сварки сначала, затем расширить, потому что роллер-расширяющая смазка фитит в щель, трудно удалить, и выделяет газ, который вызывает пористость сварки. Расширение сначала также улавливает газ, который расширяется во время сварки. Сварка сначала требует жесткого контроля наружного диаметра трубы и посадки отверстия: Гидравлическое расширение, как сообщается, дает более равномерное расширение света, чем ручная прокатка. Это компромиссы, не один правильный порядок.
Не существует универсального правила расширения, затем сварки или сварки затем расширения. Порядок принадлежит квалифицированной процедуре, привязанной к смазке, зазору и типу сварки. Запишите, что было сделано на самом деле.
Наши Страница выбора никель теплообменника Контекст оборудования, наш Монель, Инконел и Хастеллой Разделяет семьи сплавов, чьи трубки отличаются, и наши Руководство по ремонту утечек оборудования Попросите глубину расширения, крутящий момент качения или гидравлическое давление, этап очистки и подписанный протокол последовательности. Подтвердите тип соединения по чертежу.
После гибки: отжиг на твердый раствор, снятие напряжений, продувка корня шва и подбор присадочного металла по семейству сплавов
Тепловая обработка после изгиба: отжиг раствора или снятие стресса
Опубликованная практика U-bend описывает снятие напряжения или отжиг раствора над изгибом плюс длину каждой прямой ножки, и цитирует окно отжига раствора-отжига для нержавеющих U-изгибов. Никелевые сплавы не являются нержавеющей: цикл зависит от семейства сплавов. ASTM B444 дает 1-й класс отожженный и 2-й класс раствор-Мы не будем печатать одну температуру для всех никелевых трубок. Подтвердите цикл, покрытие, атмосферу и сбой в соответствии с техническим описанием сплава и WPS, и записывайте схему печи.
Прочистка задней части корня и контроль кислорода
Никелевые сплавы образуют цепкие оксиды, а непродутый корень GTAW может быть окислен или засахарен внутри. Руководство по сварке описывает обратную продувку аргона как стандартную на трубах и закрытых стыках, продолжается до тех пор, пока кислород не упадет до низкого порога для критической службы. На разных страницах приводятся различные пороги и времена, поэтому мы даем действие: подставить плотину для очистки, измерить аргон, контролировать кислород на выходе, регистрировать показания и продолжительность, и провести продувку через горячие проходы. Подтвердите критерий против WPS. GTAW shielding guide Это же правило относится к титану.
Металлический наполнитель следует семейству сплавов, а не сорту мельницы
Соответствующий наполнитель не тот же химический состав, что и базовый металл. AWS A5.14 классифицирует голые стержни никелевого сплава по семейству: ERNi-1 для коммерчески чистого никеля UNS N02200 и N02201, ERNiCu-7 для никель-меди UNS N04400, ERNiCr-3 для никель-хрома-железа UNS N06600, ERNiCrMo-3 для сплава 625 типа, ERNiCrMo-4 для типа C-276 и ERNiCrMo-10 для типа C-22 или 622. В приложении A5.14 указано, что ERNi-1 несет титановое дополнение для контроля пористости, поэтому состав наполнителя не равен кованому сорту. Назовите классификацию AWS, WPS и сертификацию в заказе. Nickel 201 tubing page И наша Коррозионно-стойкая труба являются прямыми трубками ссылки; решение о наполнителе принимается на сварном сварке.
Где стандарт останавливается: конденсаторная труба B163 и технологическая труба B161 не являются одним режимом приемки
B163 описывается как покрытие бесшовных никелевых и никелевых конденсаторных труб и теплообменных труб, с более жестким внешним диаметром и допусками стенок для подгонки трубок, а также дополнительные требования к U-изгибам, испытаниям на факельное топливо, размеру зерна, Сводная область применения охватывает конденсаторную трубу наружного диаметра около 3 дюймов или 76,2 мм и позволяет стенку как среднюю, так и минимальную. Никельская бесшовная труба и спецификация трубы для технологических трубопроводов. Подтвердите точные ограничения по изданию в вашем заказе.
Конденсаторная труба для прокатки в трубу оценивается по наружному диаметру, стенке, поведению факела, а для U-труб-геометрии изгиба и термообработке после изгиба. Технологическая труба оценивается по размерам, уплощению, гидростатическому или электрическому испытанию и процедуре сварки на поле. Гидростатический проход является общим для обоих, но это начало приемки, Применение одного контрольного перечня к другому теряет либо критерии установки трубок, либо критерии сварки технологических труб.
Стандарт доставляет трубу в магазин. Он не говорит магазину, как ее сгибать, расширять или сваривать. B163 и B161 являются двумя спецификациями покупки, которые становятся двумя различными указаниями метода.
Наши Hastelloy C276 versus C22 grade guide показывает выбор класса внутри семейства Ni-Cr-Mo, и наши Экспорт FAQ для титана и никеля Записывайте стандартное обозначение, номер UNS, условия и дополнительные требования в заказе на покупку, затем укажите руководящий стандарт в первой строке заявления о методе. Если страница поставщика и стандартный текст не совпадают, названное издание выигрывает.
Ограничения и условия отказа: восемь триггеров для производства и сварки
Триггер 1-холодный изгиб ниже установленного радиуса без регистрации деформации формы
Проверяйте радиус изгиба в соответствии с утвержденной процедурой и регистрируйте деформацию в виде внешнего радиуса трубы по измеренному радиусу осевой линии. Судите по квалифицированной процедуре и изданию заказа на покупку, а не эмпирическое правило. Изгиб более жесткий, чем квалифицированное значение без расчета деформации, является удержанием. Статья о лимитах формы делает параллельную точку. В споре сфотографируйте изгиб радиусом и запросите квалификационную запись.
Триггер 2-экстрадос истончение или овальность сверх согласованного критерия после изгиба
Измерьте стенку экстрадоса на зарегистрированных станциях калиброванным ультразвуковым манометром и овальность в двух направлениях. Оцените стену по минимуму после изгиба из руководящего положения и овальность по шкафу тяжной нагрузки. Расчетное значение не является измерением. Страница измерения трубки показывает дисциплину. В споре перерисуйте изгиб с присутствующим свидетелем покупателя.
Триггер 3-пропущена термообработка после изгиба или неправильный цикл для семейства сплавов
Прочитайте схему печи и подтвердите цикл, покрытие, атмосферу и сбой в соответствии с техническим описанием сплава и квалифицированной процедурой. Окно отжига решения для нержавеющих U-изгибов не переходит в никелевый сплав. Страница запасов сплава трубки В споре поместите пакет на карантин и требуйте документированного обзора цикла.
Триггер 4-труба расширяется перед сваркой смазкой левой, или сварка, затем чрезмерно расширяется
Просмотрите подписанную запись для используемой последовательности, стадии очистки, глубины расширения, крутящего момента качения или гидравлического давления. Судите против квалифицированной процедуры соединения. Остаток смазочного материала приводит к пористости сварного шва; избыточный зазор приводит к повреждению чрезмерного расширения. Страница выбора теплообменника В споре требуется совместное квалификационное досье и измерения соответствия.
Триггер 5-окисление или обсахаривание со стороны корня в результате отсутствующей или поздней обратной очистки аргона
Изучите корень сварного шва с помощью Borescope и просмотрите журнал очистки газа, расхода, кислорода показания, продолжительности и точки остановки. Судите против WPS и пункта чистоты. Оксидрованный или засахаренный корень является отвержением, а не косметической заметкой. GTAW shielding guide описывает эквивалентное правило для титана. В споре разрезать образец соединения.
Триггер 6-Металлический наполнитель, который не соответствует семейству сплавов, или рассматривается как базовый класс
Ознакомьтесь с сертификатом партии наполнителей и подтвердите классификацию AWS A5.14 по номеру UNS и WPS. ERNi-1, ERNiCu-7, ERNiCr-3, ERNiCrMo-3, ERNiCrMo-4 и ERNiCrMo-10 обслуживают различные семейства. Монель, Инконел и Хастеллой В споре перестройте карту лота к сварке.
Триггер 7-запись приемки B161, приложенная к конденсаторной трубе B163 или обратной стороне
Подтвердите, что в инструкции метода названы руководящие стандарты, и контрольный список соответствует этому продукту: критерии установки трубок, сжигания и U-изгиба для B163, или размеры технологической трубы и критерии сварки поля для B161. Руководство по спецификации бесшовных труб В споре перестройте запись в соответствии с правильным стандартом.
Trigger 8-Тепловое число, WPS или прослеживаемость бэнд-карты, потерянная после резки и изгиба
Соедините каждую изогнутую трубу и сварную сварку с тепловым номером, WPS и картой изгиба, фотографируя идентичность до и после резки. Сгибаемая труба, тепловая цифра которой не может быть восстановлена, является отвержением независимо от проходящего гидростатического результата. EN 10204 3.1 страница сертификата показывает, что подтверждает сертификат. В споре восстановите тепловую карту.
The 14-Line Nickel Tube Fabrication and Welding Method Statement / ITP Checklist
| # | Проверка изготовления или сварки | Базовый документ | Критерий приемлемости | Утвердить |
|---|---|---|---|---|
| 1 | Стандартное издание, название класса и состояния UNS | Заказ на покупку и МТС | Одно назначение с пересмотром | Покупатель QA |
| 2 | Протокол гидростатического или электрического испытания в прямой трубке | Протокол испытаний мельницы | Результат представлен, только получение | Прием инспектора |
| 3 | Метод формования и минимальный радиус изгиба | Квалифицированная процедура сгиба | Метод и оправки указаны | Инженер-изготовитель |
| 4 | Формирование деформации или расчет R/D прилагается | Таблица расчета изгиба | Внутри квалифицированного напряжения | Инженер-изготовитель |
| 5 | Карта изгиба с экстрадосом разрежающими станциями | Утвержденный рисунок изгиба | Зарегистрированные станции, калибровка, калибровка | Производственный инспектор |
| 6 | Минимальная стенка после изгиба, измеренная в экстрадосе | Названный код и чертеж | Измеренная стена над требуемой стеной | Инспектор и покупатель |
| 7 | Овальность или сплющивание на каждой станции изгиба | Корпус нагрузки на чертеж | Внутренний критерий для случая нагрузки | Производственный инспектор |
| 8 | Цикл термообработки после изгиба и покрытие | WPS и спецификация сплавов | Карты печь соответствуют семейству сплавов | Контролер термической обработки |
| 9 | Наружный диаметр трубы и установка отверстия для трубок | Рисунок оборудования и данные B163 | Зазор внутри квалифицированного диапазона | Производственный инспектор |
| 10 | Зафиксирована последовательность расширения и сварки | Квалифицированный совместный процесс | Заказ, глубина, шаг очистки подписан | Сварка супервайзер и покупатель |
| 11 | Газ для очистки корневого ядра, уровень кислорода и продолжительность | WPS и журнал очистки | Кислород внутри лимита, удерживаемый через горячие проходы | Инспектор по сварке |
| 12 | Классификация Filler AWS против семейства сплавов | Сертификат WPS и Filler Lot | Классификация соответствует базовому металлу UNS | Сварка супервайзер |
| 13 | WPS, PQR и квалификация сварщика в файле | Квалификационные записи | Текущий, охватывающий стык и положение | Качественный лид |
| 14 | Отслеживаемость от нагрева-to-piece и удержание | Этот контрольный список и MTC | Каждая строка отвечает и подписывается | Качественный лид и покупатель |
На шестой строке часто дается расчетное значение вместо измеренной стены, на десятой строке с предполагаемой последовательностью, на двенадцатой строке с торговым названием и на четырнадцатой линии без карты. Страница спецификации бесшовных труб И наша Страница сертификата Отдельное вещественное свидетельство от производственных работ. Экспортная документация Записывает документы, а наши Квалификационное руководство WPS и leak repair guide Контрольный список без столбца подписи представляет собой записку, а не план проверки и испытаний.
Шесть верификационных действий при конфликте радиуса, предела разрежения и расширения последовательности
- Напишите издание ASTM, издание кода и номер UNS, прежде чем указать радиус или предел. B161 Процесс Pipe Page Это ссылка на продукт, а не регулирующая оговорка.
- Укажите состояние образца и метод измерения: холодно-вытянутый, отожженный или растворенный отожженный; прямая длина или готовый изгиб; калиброванный калибр и формула. tube receiving inspection page Дает базовый уровень.
- Опубликовать карту измерения изгиба перед изгибом: количество станций, точки разрежения, станции овальности, калибровка и критерий. Модель-это предсказание, подписанная карта-запись. Статья о лимитах формы Применяем ту же дисциплину.
- Имя, которое изучает конфликт: качество покупателя, инженера-изготовителя и, если это требует контракт, стороннего инспектора, имеющего право принимать или держать. Квалификационное руководство WPS Квалификация-это подписанное решение.
- Держите записи независимо от их собственных дат: WPS и PQR, график печи, журнал очистки, журнал увеличения давления или крутящего момента, сертификат партии наполнителя и подписанный ITP. Страница сертификата Это то, что доказывает рекорд мельницы.
- Используйте повторную проверку на основе триггеров: любой перегиб, перерезание, несоответствие тепла, замена наполнителя или переоценка силы удержания. leak repair guide и Страница сильных щелочных услуг Показать ниже себестоимость.
Большинство из них ничего не стоят при планировании и много денег после того, как связка согнута и сварена в трубу. Попросите пункт заказа на покупку, карту изгиба, карту печи, журнал очистки и подписанный ITP для того же тепла. Мы акционер, а не автор вашей процедуры; где цифры приходят со страниц поставщиков, мы помечаем их, а где они не согласны, мы даем несогласие и действие. Каустическая служба тюба страница Это ссылка на продукт, а не запись изготовления.
Резюме: Выберите холодный изгиб, если, Escalate if, выберите другой маршрут, если
Выберите холодный изгиб с квалифицированной процедурой изгиба, если:
- В заказе на закупку указаны издание ASTM, номер UNS и состояние трубки, и процедура изгиба соответствует требованиям этого характера.
- Карта изгиба фиксирует количество станции, калибровку и минимальную стенку после изгиба до того, как первая трубка согнута.
- Цикл термической обработки, журнал очистки, последовательность соединения и классификация наполнителей AWS записываются в WPS.
- 14-строчная инструкция метода подписывается на строку, и карта «тепло к кусочку» восстанавливается после резки.
Эскалация в трюм изготовления или обзор процедуры, если:
- Гидростатический сертификат проходной мельницы является единственным доказательством приемки изгиба или сварки.
- Измеренная экстрадос-стена находится ниже требуемой стены после изгиба, или овальность превышает критерий чертежа.
- Термическая обработка, журнал очистки, расширяющая последовательность или классификация наполнителей отсутствуют в файле.
- Контрольный список B161 был применен к конденсаторной трубке B163, или номер тепла был потерян после изгиба.
- Источники цитируют различные радиусы или пределы разрежения, и никто не назвал руководящую версию.
Выберите другой способ изготовления, если:
- Конструкция требует более жесткого радиуса, чем квалифицированный предел, поэтому горячий изгиб или квалифицированный фитинг чище. какой размерный стандарт скрывает Показывает, что фитинг-это не просто изогнутая труба.
- Услуга представляет собой конденсатор или теплообменник; сначала урегулируйте тип соединения и требование о U-изгибе в соответствии с B163.
- Семейство сплавов и наполнитель не фиксируются; определите класс из сорта из нашего Монель, Инконел и Хастеллой и из WPS.
- Покупатель не может представить карту изгиба, план выборки или подписанный ИТП. Сначала установите записи магазина.
Вся тема сводится к одной фразе: гидростатический проход квалифицирует прямую трубу, в то время как изгиб, расширение и сварка требуют собственных измеренных, подписанных записей.Мы являемся акционером Baoji China Titanium Valley с примерно 30 тоннами никелевого материала в запасе, наряду с нашими титановыми диапазонами. Мы сокращаем до нестандартных и небольших размеров, работаем с чертежами клиентов, читаем и сертифицируем стандарты ASTM, ASME и GB, Отправьте нам расписание труб и чертеж изгиба, и мы расскажем вам, что мы можем отправить и какие решения принадлежат вашей команде. Запрос цитаты
Часто задаваемые вопросы
Доказает ли гидростатический тест, что никелевая труба может быть холодной изогнутой?
Нет. Гидростатическое испытание на прямой трубке B161, B163, B622 или B444 доказывает удерживаемое давление по прямой длине без утечки с использованием подаваемой минимальной стенки. tube-to-Развертывание и сварка труб являются отдельными операциями, каждая из которых требует своей собственной квалифицированной процедуры и записи приемки. Доказательства и судить об изгибе по измеренной карте изгиба.
Каков минимальный радиус холодного изгиба для трубки ASTM B161 B163 B622 B444?
Нет единого согласованного значения. Страницы поставщиков цитируют о 2D для стандартных холодно-натянутых труб, рекомендуют 3D или 5D для обслуживания высокого давления, и цитируют около 1,5D для труб U-bend. Некоторые руководства связывают радиус с допустимым деформации формования, а не фиксированным множественным. Мы не будем печатать один радиус как правильно. Состояние трубы и квалифицированная процедура изгиба в заказе на покупку, и согласовать критерий перед изгибом.
Сколько прореживания стен допускается на экстрадосе изгиба?
Магазины указывают максимальное истончение 10% или 12,5%, геометрическая модель дает более высокие значения при узких радиусах, а ASME B31.3 сообщается как устанавливающий минимальный требуемый пост-изгиб стены, а не процент в пункте 304.2.1. Подтвердите редакцию руководящего кода и проектное давление, Затем измерить стенку экстрадос на документированных станциях изгиба относительно требуемой стены. Рассчитанное значение является прогнозом, а не измерением приемки.
Следует ли сначала разложить трубку или приварить к трубе?
Универсального правила нет. Общая рекомендация заключается в том, чтобы сначала сваривать, а затем расширять, потому что смазка, расширяющая ролики, может фитировать в щель и вызвать пористость сварки. Сварка сначала требует жесткого контроля внешнего диаметра трубы и отверстия, так как большой зазор силы чрезмерного расширения, которые могут сломать сварку или сломать шов. Легкое расширение сначала закрывает щель, но может улавливать газ во время сварки. Расширение глубины и этап очистки в квалифицированном суставном порядке.
Всегда ли требуется отжиг раствора после изгиба, или достаточно снятия стресса?
Это зависит от семейства сплавов и состояния трубки. Холодный изгиб оставляет остаточное напряжение и холодную работу, которые могут уменьшить коррозионную стойкость, и опубликованная практика U-bend описывает либо снятие напряжения, либо отжиг раствора над изгибом и частью каждой прямой ножки. ASTM B444 описывает отожженный класс 1 и класс 2 отжиг раствором условия при различных минимальных температурах, и чистый никель класс не берет цикл сплава Ni-Cr-Mo. Подтвердите цикл с описанием сплава и WPS, и записывайте диаграмму печи.
Какой металлический наполнитель соответствует данной трубке из никелевого сплава, и является ли он того же класса?
Соответствующий наполнитель не имеет той же химии, что и основной металл. AWS A5.14 классифицирует наполнители по семейству: ERNi-1 для коммерчески чистого никеля, ERNiCu-7 для никель-медь, ERNiCr-3 для никель-хрома-железа, ERNiCrMo-3 для сплава 625 типа, ERNiCrMo-4 для типа C-276 и ERNiCrMo-10 для типа C-22 или 622. Эти наполнители содержат деоксидизерные добавки, такие как титан, Назовите классификацию AWS, WPS и требуемую сертификацию, а не торговое название.
Принимается ли конденсаторная труба B163 таким же образом, как и технологическая труба B161?
№ B163 охватывает конденсаторные и теплообменные трубки с более жестким наружным диаметром и допусками стенок для установки трубок, а также дополнительные требования в отношении U-изгибов, факельного сжигания и размера зерна. Никельская бесшовная труба Гидростатический проход является общим для обоих, но применение одного контрольного перечня к другому теряет либо критерии установки трубок, либо критерии сварки технологических труб.
- Titanium Price Today (11 Nov 2026): Plate, Tube, Rod & Wire
- Titanium Price Today (9 Nov 2026): Plate, Tube, Rod & Wire
- Что такое титан фланец| ASME B16.5 ASTM B381 Gr2 Gr5 титановые флажк
- ASME B16.5 титановая флажка класса 2 DN100-DN600 Класс 150/300 FOB
- Gr2 Titanium Sheet Price FOB Shanghai | ASTM B265 In Stock
Контактное лицо: Wang Xiaoning
Телефон: +86-917-355-7966
Эл. почта: [email protected]
WhatsApp: +86 188 2967 9311
Компания: Shaanxi Qianyi Tuoda Technology Co., Ltd
Адрес: Floor 4, Building 4, No. 188 Gaoxin Avenue, High-tech Zone, Baoji City, Shaanxi Province, China