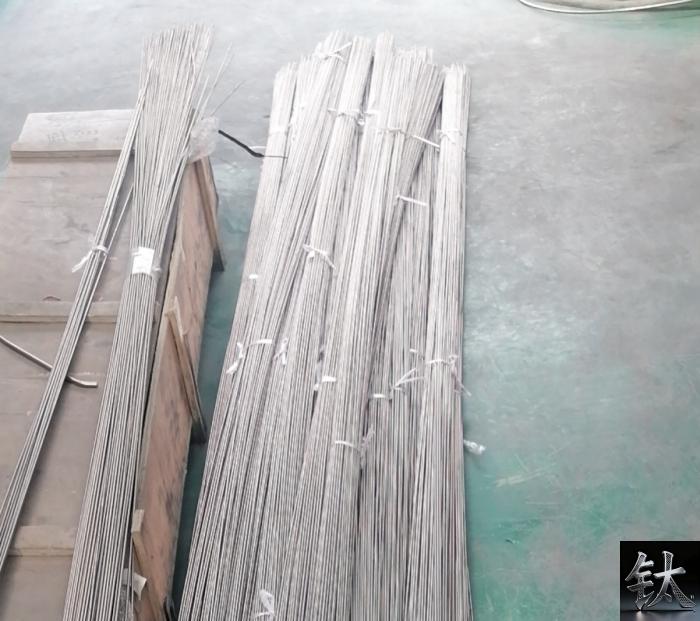
Титановая сварочная проволока на практике: режимы защиты от GTAW, продувки и загрязнения
| Спецификация | GTAW/TIG титановая сварка |
|---|---|
| Применимый стандарт | аргоновый экран, задний щит, задняя чистка |
| Состояние материала | альфа-корпус, цветовая диаграмма сварки, загрязнение |
| Контроль и упаковка | AWS D17.1 / AWS A5.16 / AWS A5.12 |
| Справочная цена | $100.00 |
Описание продукции: Как сварить титановую проволоку, не разрушая ее: чистота аргона, задняя продувка, цветовая диаграмма сварки, альфа-корпус и 8 режимов отказа от загрязнения.
Обзор продукции
Титановая сварочная проволока на практике: защита, продувка иРежимы загрязнения
Покупка правильной титановой проволоки-это только половина работы. Другая половина сохраняет ее чистой во время сварки. Коммерчески чистый и сплавный титан начинает поглощать кислород, азот и водород из воздуха выше примерно 400 ° C, и как только эти промежуточные соединения попадают, сварной становится твердым, хрупким и часто отклоняется. Эта статья охватывает сторона сварки - газозащитная защита, задняя продувка, цвет сварного шва, альфа-корпус и восемь способов, которыми титановые сварные швы фактически терпят неудачу-так что дорогие сварные швы титановая сварка проволока Вы указали, что не заканчивается в мусорном ведре.Он соединяется с нашей Руководство по выбору проволоки ASTM B863 и ERTiкоторый принимает решение о покупке, а также с нашим запасом AWS A5.16 титановая сварка проволока и Gr2 коррозионно-стойкий провод.
" Сварка титановой проволоки " означает две смежные работы. титановая трубкаВторой-аддитивные процессы (WAAM, DED), где проволока is Титан не ржавеет в воздухе при комнатной температуре, потому что его оксидная пленка стабильна, но эта пленка ломается в момент, когда поверхность нагревается и реактивна, а расплавленный бассейн представляет собой вакуум для атмосферных газов. исключение атмосферы от горячего, реактивного металла на все время, когда он находится выше безопасной температуры.: во время сварки, во время охлаждения и на обратной стороне соединения.
В один взгляд
| Вопрос | Краткий ответ |
|---|---|
| Когда титан загрязняется? | Выше~400 °C (быстро выше 500 °C) он поглощает O/N/H из воздуха. |
| Какая чистота аргона мне нужна? | ≥9995 %(класс 4,5); ≥9999 %(класс 5,0) для аэрокосмических сосудов/сосудов под давлением |
| Сколько защитных зон? | Три сразу: газовая линза горелки + задняя защита + задняя чистка |
| Какого цвета хороший шов? | Яркий серебристый или светло-соломенный; синий/серый/белый = отвергнуть |
| Что такое альфа-случай? | Богатая кислородом твердая хрупкая кожа из утраченного экранирования; удалить путем обработки/травления |
| Самая большая ошибка начинающего? | Без задней чистки и заднего щита - серебряный верх, embrittled root |
Миф о том, что «серебряный сварной шов означает хороший сварной шов»
Яркая серебристая бусина является хорошим знаком, но это не доказательство. Цвет говорит только о поверхности, которую вы можете видеть. Сварив может быть серебряным сверху и все еще быть загрязнен на поверхности. корень Если задняя сторона никогда не очищалась. Вот почему цвет является первым экраном, а не полным контролем: критическая работа подкрепляет его тестами на изгиб, проверками твердости и рентгенографией. Относитесь к синей или серой шарике как к стоп-знаку - фиксируйте газ перед дальнейшим шагом - но никогда не предполагайте, что серебро означает чистый корень.
Обратная сторона также верна: легкая солома или крема обычно приемлема в некодовой работе, и многие спецификации (AWS D17.1, AMS 2685) явно перечисляют допустимые оттенки. Не отвергайте бледную соломенную сварку на химическом кронштейне, но отклоните синий, серый и белый без аргументов.
Почему титан неумолим выше 400 °C
Титан обладает интенсивным сродством к кислороду, азоту и водороду, когда он нагревается. При температуре ниже 300 °C поверхностная оксидная пленка защищает его. От ~ 400 °C до 500 °C он начинает поглощать эти газы интерстициально; При температуре выше 500°C реакция резко ускоряется. Примерно на два порядка быстрее, чем нержавеющая сталь в том же диапазоне. Поглощенные интерстициальные элементы растворяются в кристаллической решетке и делают две вещи. Сразу: Они повышают твердость и они резают пластичность и вязкость. Загрязненный сварный шов может выглядеть нормально, но изгибается до хрупкого трещины.
Вот почему экранирование не является обязательным и почему оно должно оставаться на месте. до тех пор, пока металл не остынет ниже реакционноспособного диапазона. Вытащите щит с шарика 450 ° C и вы пригласите именно охрупение, которое вы пытались избежать. Правило простое: щить горячую зону все время, когда она горячая, спереди и сзади.
Три щитовых зоны, которые должны работать сразу
Для сварки титана требуется три независимых оболочки инертного газа, работающих одновременно. Отказ в одной из них загрязняет сварный шов, даже если два других идеальны.
1.Экран горелки — стакан газовой линзы
Стандартный цанговый корпус вызывает турбулентный поток, который пропускает воздух на кромке дуги. Замените его на ремейку дуги газовая линза (fineИспользуйте большую чашку (ID 16 - 25 мм) и держите удлинение электрода коротким (6 - 8 мм), чтобы бассейн оставался внутри экрана. Полярность DCEN, высокочастотный запуск дуги (вольфрам никогда не касается работы).
2.Прицепительный щит - покрывает охлаждающую шарик
Филинговый щит представляет собой вторичное сопло, которое следует за горелкой и покрывает заднее шарик и HAZ аргоном до тех пор, пока поверхность не упадет ниже ~ 375 - 425 °C. Типичный затвердевающий поток 10 - 25 л/мин, покрытие 150 - 250 мм позади дуги. Ручные швы используют ручную обувь; орбитальные головки встроят его. Никакой щит является единственной наиболее распространенной причиной обесцвечивания.
3.Обратная чистка - корневая сторона
Каждый сварный шов должен быть продут с корневой стороны аргоном до и во время сварки. Для трубы, плотины пробки или надувные мешки герметизируют камеру с обеих сторон соединения. Очистите до выхода газа ниже 50 ppm кислорода (многие спецификации требуют и l; 20 ppm, проверено с помощью кислородного анализатора). Серебряный корень означает, что чистка сработала; цветной корень означает, что это не было.
Газовые характеристики с первого взгляда
| Параметры | Типичное требование |
|---|---|
| Чистота аргона | ≥9995 %(класс 4,5); ≥9999 %(класс 5,0) для аэрокосмической/фотоэлектрической энергии |
| Точка роса | ниже-60°C (исключая влагу) |
| Обратная очистка O₂ | 50 ppm (часто и lt; 20 ppm) |
| Факельный/зацепляющий/обратный поток | 12 - 15/10 - 25/5 - 15 L/min |
| Предварительное/послепотоковое | ≥15 с до/≥30 с после |
Два практических правила: использовать чистый Пластиковый или PTFE шланг, никогда резиновый - Гелий может быть смешан на 25 - 75% для повышения дугового напряжения и проникновения на более толстые секции или тонкостенные трубки, но чистый аргон является по умолчанию, потому что он плотнее воздуха и покрывает вниз без дополнительных мер. Защищать работу от ветра или использовать камеру для последовательного цвета.
Цветовая диаграмма Weld: Silver, Straw, Blue, White
Цвет представляет собой тонкопленочный интерференционный эффект от оксидного слоя; более толстый оксид = коротковолновый цвет = больше пикапа = больше охрупчивания. Прочитайте его на каждом сварном шве.
| Цвета | Значение | Принятие |
|---|---|---|
| Яркий себристый | Чистый, полностью экранированный | Принимать |
| Легкая солома/крем | Очень легкая окисление | Обычно принимают |
| Темная солома/бронза | больше окисления | Маргинальный номер - проверка спецификации |
| Синий | Значительное срабатывание O/N | Часто отказывает |
| Серый | Сильное загрязнение | Отказаться |
| белый/порошкообразный | Грубое загрязнение, хрупкое | Отклонить-удалить и повторно сварить |
Альфа-кейс: хрупкая кожа, которую вы не можете увидеть
Когда экранирование выходит из строя или удаляется рано, горячая поверхность забирает кислород и образует жидкость. альфа случай - На альфа-бета-сплавах, таких как Gr5, он появляется легко; на CP классах основной риск является O/N охрупчивание сварного шва и HAZ. В любом случае исправление удаление путем обработки или травления, и реальное отверждение является дисциплиной: держать щит до тех пор, пока металл не остынет.
Не путайте "полировку цвета" за "фиксацию сварного шва." Легкий оттенок может быть очищен, но синий/серый/белый означает, что подозрителен сам металл, а не только поверхность.
Это восемь режимов отказа, которые мы видим чаще всего на титановых сварных швах, изготовленных с хорошей проволокой, но плохой процедурой. Каждый из них-ошибка экранирования, очистки или сопоставления наполнителя, а не дефект материала.
Где титановые бобы на самом деле проваливаются
Кислородный пикап - солома до синего
Результат: затвердение и потеря пластичности. Исправлено: стакан газовой линзы, большой чашка, ламинарный поток, более длинное покрытие, разрыв ветра.
Датчик азота — золотой TiN, затем серый
Азот образует золотой нитрид титана (TiN,~2000 HV), затем серый охрупение; при 0,1% N угол изгиба коллапсирует почти до нуля. Источник: утечки воздуха, нечистый газ, использование азота в качестве " щита " (никогда). Исправление: проверка качества аргона, герметизация камеры, проверка целостности шланга.
Водородная пористость-невидимая
Водород является основной причиной пористости (CO вносит также). Он поступает из влаги, масла, пота и влажного наполнителя. Поглощенный H может осаждать шелушащийся TiH2 и вызвать задержку холодного трещин от нескольких часов до нескольких дней после сварки. Исправление: низководородная проволока, сухое хранение с осушителем, ацетон-чистые поверхности,-60°C точка росы газа.
Альфа-кейс на поверхности
Раннее удаление щита или неудачная очистка оставляет хрупкую богатую кислородом кожу. Удалить путем механической обработки/травления; предотвратить экранирование до 400°C.
Неправильная марка ERTi — сварной шов с недостаточным соответствием
Сварка Gr5 (Ti-6Al-4V) с наполнителем ERTi-2 физически работает, но сварный металл намного слабее, чем основа.
Грязные проволоки или суставы
Масло, влага, оксидная чешуя, отпечатки пальцев и абразивная пыль становятся загрязняющими веществами. Очистите в пределах 25 мм соединения ацетоном или изопропанолом (никогда не хлорированный растворитель-риск коррозии), используйте специальную нержавеющую щетку и не прикасайтесь к очищенной области голыми руками.
Без задней чистки-серебряная вершина, гнилый корень
Корень окисляется невидимым, пока лицо выглядит идеально. Всегда очищайте корень стыков приклада; проверяйте с помощью кислородного анализатора, а не доверяйте верхнему цвету. Это классическая ловушка "пропущенный визуальный, неудачный изгиб".
Резиновый шланг и загрязненный газовый путь
Резиновый шланг поглощает кислород и кровоточит его в поток аргона. Используйте чистый пластиковый шланг/PTFE, очистите линию перед сваркой, и держите регуляторы и разъемы высокой чистоты. Крошечная утечка в любом месте пути разрушает в противном случае идеальную настройку.
Экономику стоит четко заявить. Газовая линза, зацепной щит, бутылка аргона класса 5.0 и ручный кислородный анализатор являются скромными затратами; отклоненный сварной шов на свалке. морская вода или химическое судно Если шарик становится синим или серым, загрязненная зона должна быть полностью измельчена, соединение повторно очищено, а сварный шов повторен - и на тонкой трубке или сложной сборке не может быть второго шанса перед утилизацией детали. Задержка крещивания водорода хуже: сварной шов проходит визуальный осмотр, суда, Вот почему вышеуказанная дисциплина не является " сверхспецификацией аэрокосмической техники ", а простым контролем затрат на каждую работу по титану, Если ваш магазин не может провести проверенную заднюю продувку и покрытие, честный ответ заключается в покупке изготовленной детали, а не сварке ее в поле.
Предварительный контрольный список сварки (1 страница)
Перед дугой подтверди: аргон ≥ 9995% с точкой росы ниже-60°C; установлен стакан с газолинзой и шланг, очищенный воздухом (пластик/PTFE, а не резина); прикрепленный заднее ограждение и закрывающий шарик до и lt; 400°C; задняя продувка, соединенная с показания кислородного анализатора и l; 50 ppm на выходе; соединение и наполнитель обезжиривают ацетоном/изопропанолом и шлифуют специальным нержавеющим инструментом в пределах 25 мм; правильный класс ERTi для основного металла; вольфрамовый грунт и размер до тока; предварительный поток ≥ 15 с. Во время сварки следите за цветом: серебряная или светлая солома хороша, синяя/серая/белая означает остановку и закрепление газа. После, сохранить после потока ≥ 30 с, проверить, Этот единственный контрольный список предотвращает большинство из восьми режимов отказа выше и превращает "мы надеемся, что это чисто" в "Мы знаем, что это чисто ".
Чистка и расходные материалы перед тем, как ударить по дуге.
Подготовка так же важна, как дуга.(без хлорированных растворителей), затем удалите оксид с помощью травления или выделенного карбида кремния/алмазного инструмента - никогда не алюминиево-оксидные колеса, которые вставляют твердые пятна. Используйте нержавеющую щетку, которая не коснулась другого металла.(AWS A5.12) является стандартным; измельчите до точки, размер до тока (1/16 в ниже 90 А, 3/32 в для 90 - 200 А), и никогда не позволяйте вольфраму контактировать с работой.
Вопросы, касающиеся подготовки: Квадратные, плотно масляные соединения требуют меньше тепла и наполнителя, снижая риск прогорания и загрязнения. Корневые зазоры выше ~ 10% толщины повышают пористость и улавливание кислорода. Сварные швы должны быть сделаны с полным экранированием-загрязненная прицепка полностью измельчается перед основным проходом.
Письменная процедура превращает хорошие привычки в повторяемый результат. Для работы с кодом WPS должны указывать основы и наполнители, класс защитного газа и точку росы, время до и после потока, длину покрытия прицепа, цель обратной продувки (ppm O2), температуру пересечения и предел допустимости цвета. Квалификация сварщика следует ASME BPVC Раздел IX для оборудования, работающего под давлением; аэрокосмическая термоядерная работа квалифицируется в AWS D17.1. Обратите внимание, что сертификат провода сам по себе не гарантирует прочность сварного шва - поскольку спецификации проволоки обычно охватывают только верхний предел примеси, теплота с низким содержанием примесей все еще может производить сварной сварной сварки ниже прочности на отожженном основании, Поэтому комбинация должна быть доказана процедурой испытания. Проволока из сплава Ti-6Al-4V и другие высокопрочные сплавы.
Филлер проволока в суставе: Матч класс, держите его чистым
Подберите наполнитель к основному металлу и сервисной среде - наш AWS A5.16 титановая сварка проволока инвентарные крышки ERTi-1/2/5/7/9/12/23.Но сорт так же хорош, как и его состояние на факеле: храните ложки, запечатанные осушителем, рукоятку чистыми нитрильными перчатками, и держите проволоку экранированной тоже.Партия с низким содержанием примесей все еще может производить сварный шов ниже прочности на отожженный основной металл, поэтому для кодовой работы проволока должна быть квалифицирована методом испытания процедуры, а не только сертификатом.
Для многих тонких титановых соединений используется соответствующий наполнитель; для других допускается автогенная (без наполнителя) сварка, где позволяет WPS. В любом случае проволока или соединение должны быть скрупулезно чистыми-наиболее распространенным "таинственным" дефектом является грязный наполнитель стержня.
ERTi-1/2 служит Gr1/Gr2, ERTi-5 служит Gr5, ERTi-9 служит Gr9 (Ti-3Al-2.5V, часто используется в качестве Gr5). подводная гидравлическая труба), ERTi-7 служит Gr7, ERTi-12 служит Gr12, и ERTi-23 служит Gr23. Для восстановления кислотности правильное сопряжение Gr7 с ERTi-7, описанное в нашей статье. Редуцирующая кислотная проволока Gr7 Примечание. Когда вопрос о пределах коррозии, а не о самом сварном шве, наши Предельные значения содержания титана гидрохлоркислоты и титан против циркония в уксусной кислоте Там, где каждый класс останавливается, и никель 200 по сравнению с 201 щелочью Сравнение показывает никелевую альтернативу горячей щелочи.
Записки о работе
Сварка труб и трубок в трубу
Orbital GTAW с интегральным щитом и плотинами дает наиболее последовательный цвет на титановая трубкаСмеси He-25Ar повышают скорость движения на тонкостенных трубах, сохраняя при этом полное проникновение за один проход.
Морские воды и химические суда
Для морской службыПо умолчанию используется Gr2 с ERTi-2; для восстановления кислотных обязанностей используйте Gr7/ERTi-7. Сварный шов должен оставаться серебряным, потому что любая щель или загрязненный корень ускоряет коррозию при хлоридном обслуживании.
Конструкции Gr5 (Ti-6Al-4V)
Аэрокосмические и высокопрочные детали нуждаются в ERTi-5 или ERTi-23, низкой температуре межпроходов (обычно ≤175 °C) и полном покрытии.
Уборка и переработка
Загрязненные поверхности удаляются механической обработкой или травлением; для критически важных аппаратных средств следуйте AWS D17.1 (аэрокосмическая сварка) и ASME BPVC Раздел IX (квалификация сварщика), где используется оборудование под давлением.
Во-первых, орбитальный GTAW с интегральным щитом и заглушкой является стандартом для титановая трубка Во-вторых, для аддитивного производства проволока является сырьем: Fine Gr5 или Gr23 spool stock питает головки WAAM и DED, при условии, что химия, диаметр и чистота поверхности соответствуют спецификации машины. В обоих случаях одно и то же правило-щит до охлаждения, После сварки загрязненные поверхности удаляются механической обработкой или травлением, а критическое оборудование проверяется с помощью пенетранта красителя, рентгенологической проверки и твердости, а не только цвета.
Резюме и как его указать
Хорошие титановые сварные швы производятся путем исключения атмосферы, а не только проволокой. Запустите аргон ≥9995 % через газолинзовую горелку, зацепной щит и проверенную обратную продувку-все три, пока металл не охладится-начните чистоту, соответствовать классу ERTi, и прочитайте цвет. Если вы хотите полный контрольный список покупок для самой проволоки, см. наш ASTM B863 и ERTi и Катушка Gr2 и прямолинейный шток.
Выберите минимальный набор только тогда, когда □ он некритичный, атмосферный, легко заменяется и nbsp; □ легкий соломенный оттенок приемлем в соответствии с спецификациями-но все же никогда не пропускайте заднюю продувку на стыковом сварке.
Часто задаваемые вопросы
Почему титану нужны три защитные зоны, а не только факел?
Потому что любая горячая область выше ~ 400 °C поглощает O/N/H из воздуха. Щит горелки защищает расплавленный бассейн, задняя панель защищает охлаждающую шарик и HAZ до температуры ниже ~ 400 °C, а задняя продувка защищает корневую сторону сварного шва. Потерять любой из них, и эта зона хрупет, даже если другие идеальны.
Какая чистота аргона необходима для титана GTAW?
По меньшей мере 9995%(класс 4,5) для общей работы и 99999%(класс 5,0) для аэрокосмической промышленности или сосудов под давлением. Точка росы должна быть ниже-60°C, а кислород обратного продувки-менее 50 ppm, часто ниже 20 ppm, проверяется анализатором.
Всегда ли приемлема серебряная титановая сварка ?
Нет. Серебро на видимой поверхности лишь доказывает, что верхняя часть была экранирована. Корень все еще может быть загрязнен, если он не был очищен, а цвет не измеряет механические потери. Критические сварные швы добавляют изгиб, твердость и рентгенографические проверки. Легкая солома обычно приемлема; синий, серый и белый отклоняются.
Что такое альфа-случай и можно ли его удалить?
Альфа-корпус представляет собой богатый кислородом, твердый, хрупкий поверхностный слой, образующийся при выходе из строя или удалении рано. Легкий оттенок может быть очищен, но синий/серый/белый означает, что основной металл embrittled, а не только кожа. Удаление производится механической обработкой или маринованием, и сварный шов может потребовать доработки по спецификации.
Можно ли сварить Gr5 Ti-6Al-4V проволокой ERTi-2?
Используйте ERTi-5 или ERTi-23 для квалифицированного WPS. Соедините наполнитель с семейством оснований: ERTi-1/2 для Gr1/Gr2, ERTi-5 для Gr5, ERTi-9 для Gr7, ERTi-7 для Gr12, ERTi-23 для Gr23.
Почему титановые швы пористые?
Обычно причиной является пористость водорода от влаги, масла, пота или влажного наполнителя, с монооксидом углерода в качестве вторичного вклада. Используйте низководородную проволоку, храните ложки с осушителем, обезжирите ацетоном/изопропанолом, держите точку росы газа ниже-60°C и продувайте шланг перед сваркой.
Действительно ли мне нужен щит для коротких сварных швов?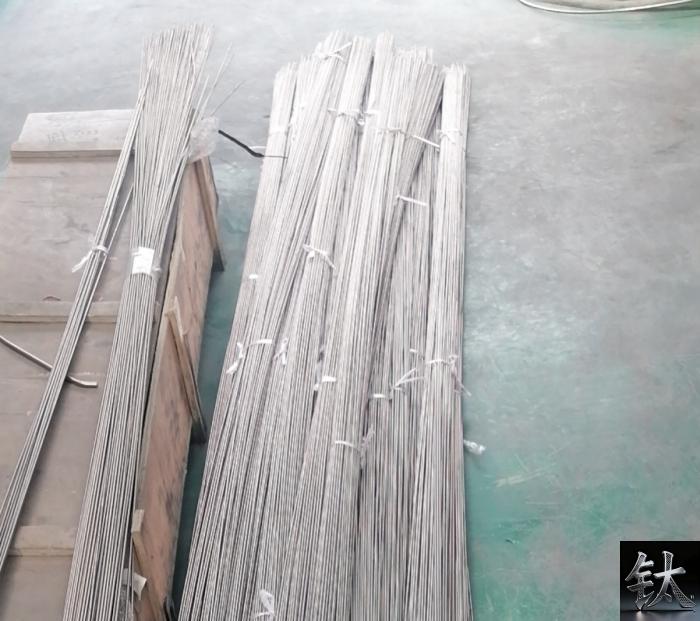
Да. Бусина и HAZ остаются выше диапазона реактивной активности в течение длительного времени после прохождения дуги-титан удерживает тепло примерно в три-четыре раза дольше, чем сталь. Без заднего щита охлаждающий металл улавливает кислород и становится синим или серым. Простой ручной обуви достаточно для ручной работы.
Нужен готовый к сварке титановый наполнитель с сертифицированной химией и контролем с низким содержанием водорода ? Отправьте нам класс + ERTi класс, диаметр, форма (катушка/катушка/прямолинейный стержень) и ваши требования к экранированию, и мы вернем перекрестную проверку класса, варианты катушки и время выполнения. Шток титановой проволоки и быстрая отправка · Запросить просчет.
Опишите ваши требования — марка, размер и количество. Ответим в течение 24 часов.
Предпочитаете чат? WhatsApp +86 188 2967 9311 или напишите на sales@sxqytd.com.
- Что такое титан фланец| ASME B16.5 ASTM B381 Gr2 Gr5 титановые флажк
- ASME B16.5 титановая флажка класса 2 DN100-DN600 Класс 150/300 FOB
- Gr2 Titanium Sheet Price FOB Shanghai | ASTM B265 In Stock
- Titanium Price Today (26 октября 2026 г.): отчет о рынке Китая
- Цена на титан сегодня (23 октября 2026 г.): пластина, трубка, стерже
Контактное лицо: Wang Xiaoning
Телефон: +86-917-355-7966
Эл. почта: sales@sxqytd.com
WhatsApp: +86 188 2967 9311
Компания: Shaanxi Qianyi Tuoda Technology Co., Ltd
Адрес: Floor 4, Building 4, No. 188 Gaoxin Avenue, High-tech Zone, Baoji City, Shaanxi Province, China